Iparági hírek
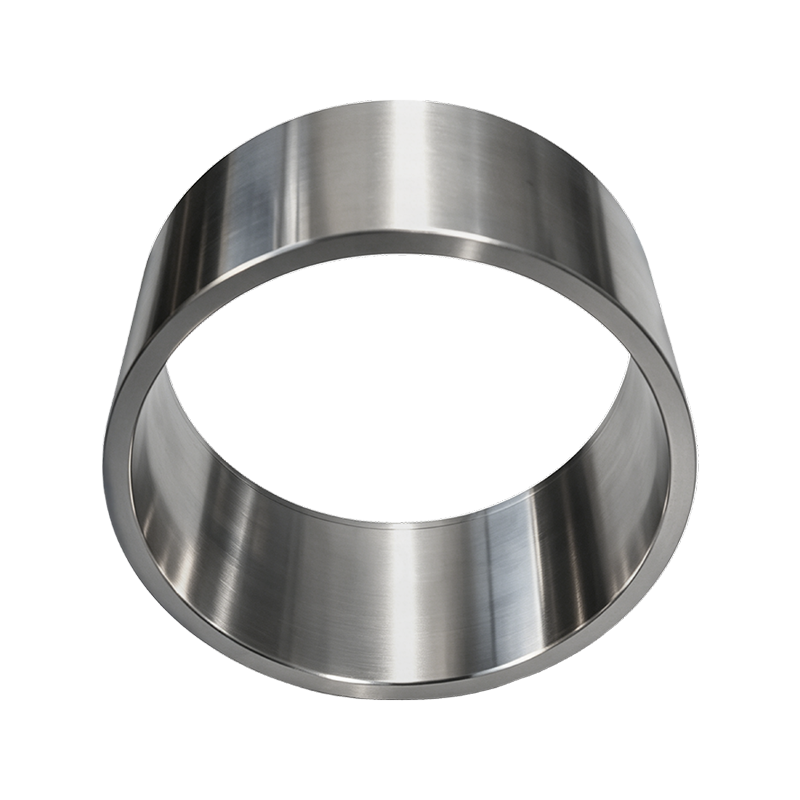
Ötvözött acél 20CrMnTi pellet görgős héj: kopásállóság, keménység és vásárlási útmutató
Miért éri meg a 20CrMnTi görgős kagyló a specifikációt?
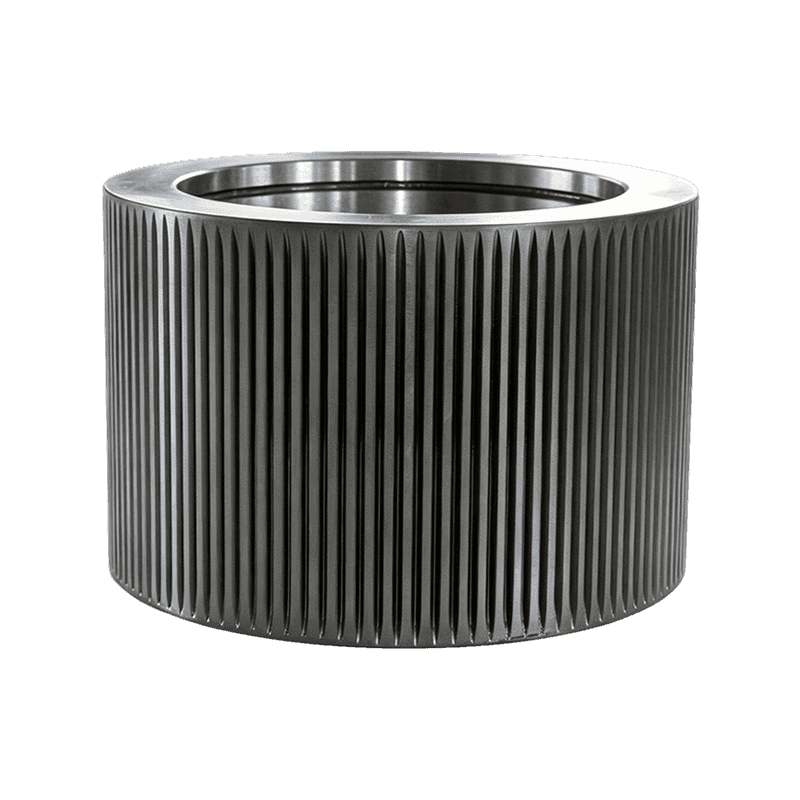
A 20CrMnTi ötvözött acélból megmunkált pelletmalom hengerhéjat egyetlen egyértelmű ok miatt írják elő: 58-62 HRC karburált felületi keménységet biztosít, miközben megtartja a szívós, ütéselnyelő magot. Ez a kombináció nem marketing jellemző; ez a közvetlen válasz arra, hogy a hengerhéjak gyártása során kétféleképpen kudarcot vallanak: kopás a gördülő felületen és repedések ütés közben. Amikor egy görgőhéj az anyagot a gyűrűs szerszámhoz nyomja, az érintkezési terület nagy nyomófeszültséget hordoz, és a héjtestet ismételten terhelik a csapágyon és az excentrikus tengelyen keresztül. Ásványi csiszolóanyagot, beágyazott szemcsés biomasszát vagy műtrágya keveréket tartalmazó takarmány gyorsítja a felület kopását, míg a kemény részecskék és az egyenetlen anyagáramlás ütési terhelést okoz. A végig kemény héj ellenáll a kopásnak, de a törés kockázata. A csak szívós héj gyorsan kopik. 20CrMnTi ötvözött acél pellet hengerhéjunk úgy lett kialakítva, hogy elkerülje mindkét hibamódot.
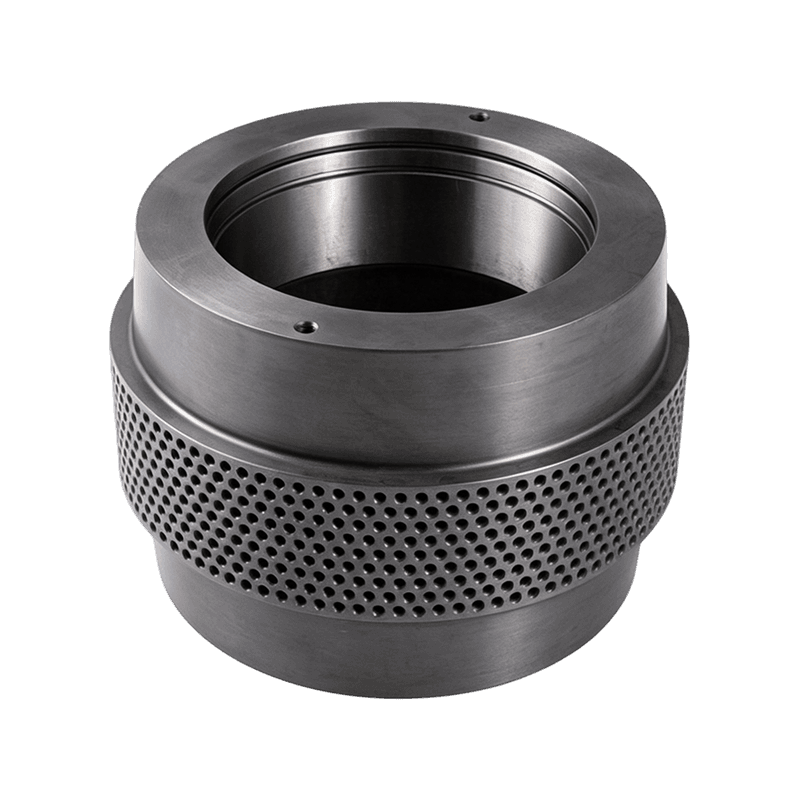 Egyedi ötvözött acél 20CrMnTi pellethengerhéj beszállító, cég Az Anhui Jindingsheng Machinery Co., Ltd. a kínai egyedi ötvözött acél 20CrMnTi pellethengerhéj szállítója és vállalata. Termék áttekintése A h... Termék megtekintése →
Mi az a 20CrMnTi ötvözött acél
A 20CrMnTi egy alacsony szén-dioxid-kibocsátású ötvözött szerkezeti acél, amelyet a GB/T 3077 kínai szabvány határoz meg, és széles körben használják karburált alkatrészekhez. Névleges összetétele 0,17-0,23% szenet, 1,00-1,30% krómot, 0,80-1,10% mangánt és 0,04-0,10% titánt tartalmaz. Az alacsony alapszéntartalom szívósan tartja a magot, míg a króm és a mangán javítja az edzhetőséget, a titán pedig finomítja a szemcseszerkezetet a hőkezelés során.
A titán szerepe az ötvözetben
A titán az, ami megkülönbözteti a 20CrMnTi-t a sima króm-mangán acéltól. Finom, stabil karbidokat és nitrideket képez, amelyek hevítés közben rögzítik a szemcsehatárokat, megakadályozva, hogy az ausztenitszemcsék eldurvuljanak a karburáláshoz szükséges hosszú áztatás során. A finom szemcsés szerkezet a kész hengerhéjban jobb kifáradásállóságot jelent – ez egy fontos tulajdonság egy olyan alkatrész számára, amely élettartama során több millió terhelési cikluson megy keresztül.
Hogyan hozza létre a karburálás a kettős szerkezetet
A karburálás további szenet juttat be a megmunkált hengerhéj felületi rétegébe. Edzés és temperálás után ez a szénben gazdag tok kemény, kopásálló martenzites réteggé alakul, miközben az alacsony széntartalmú mag rugalmasabb marad. Pellethengerhéj esetében nagyjából 0,8-1,5 mm effektív tokmélység jellemző, felületi keménysége 58-62 HRC, magkeménysége 30-45 HRC tartományba esik. Ez a szerkezet lehetővé teszi, hogy a hengerhéj több ezer üzemórán át csúszásmentesen csússzon a koptatóanyagon, anélkül, hogy bemélyedne, és továbbra is túléli a kóbor kemény részecskék ütését.
Miért számít a tok és a mag felépítése a pelletprésben?
A gyűrűs szerszámos pelletgyárban a hengerhéj az az alkatrész, amely átnyomja az anyagot a szerszám lyukain. A préselési zónában a nyomás elég nagy ahhoz, hogy az anyagot plasztikusan deformálja, és a hengerhéj felülete folyamatosan ki van téve olyan részecskéknek, amelyek finom csiszolóanyagként működnek. Ugyanakkor a héj váltakozó terhelést kap a nyomógörgő egységen keresztül, miközben átgurul a szerszámon. A karburált 20CrMnTi héj praktikus egyensúlyt kínál: kemény tok, amely ellenáll a kopásnak, és egy mag, amely erős terhelés hatására enyhén meghajlik a repedés helyett. A gyakorlati eredmény kiszámítható élettartam, kevesebb előre nem tervezett leállás és alacsonyabb pellet tonnánkénti költség. Azok a kezelők, akik puhább, átedzett anyagokról váltanak át, gyakran arról számolnak be, hogy a héj felülete tovább tartja profilját, ami szintén segít fenntartani a pellet egyenletes minőségét.
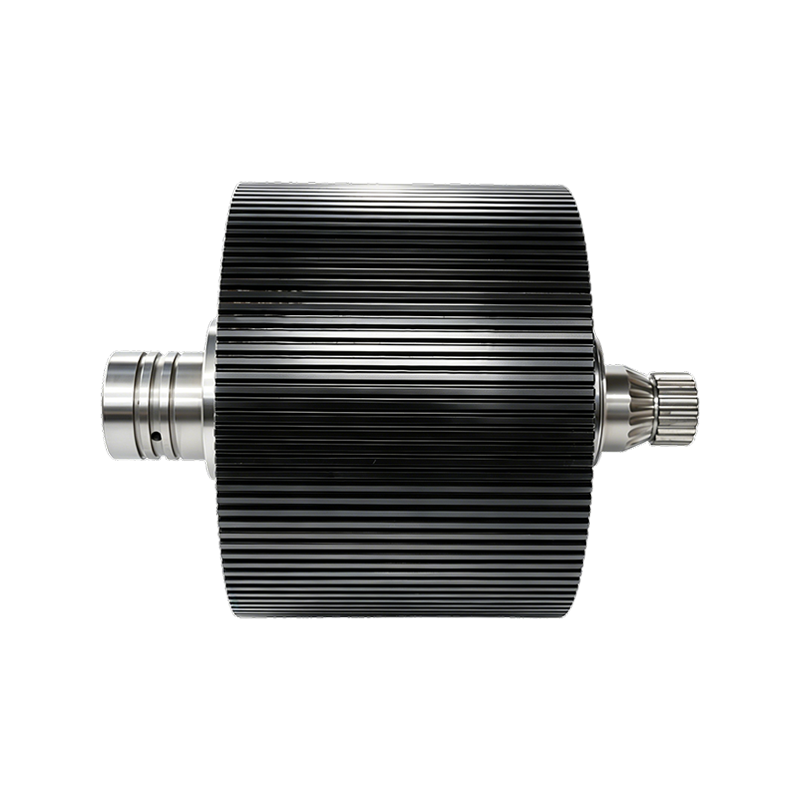
Ha azt értékeli, hogy a görgőhéj hogyan kölcsönhatásba lép a meghajtóoldal többi részével, akkor cikkünk erről szól nyomógörgő szerelvény felépítése és kopási mintái elmagyarázza a hiba sorrendjét és azt, hogy mit kell ellenőrizni a karbantartás során.
20CrMnTi vs egyéb görgős héj anyagok
A görgőhéjakat általában többféle acélminőségben kínálják, és mindegyik minőség más-más kompromisszumot képvisel a keménység, a szívósság és a költségek között. Az alábbi táblázat összefoglalja a pelletgyár alkatrészeinél leggyakrabban előforduló anyagok jellemző értékeit.
| Anyag | Írja be | Tipikus felületi keménység | A mag szívóssága | A legalkalmasabb |
|---|---|---|---|---|
| 20CrMnTi | Karburizáló ötvözött acél | 58-62 HRC (tok) | Magas | Abrazív előtolás és mérsékelt lökésterhelés |
| 40 Kr | Edzett és edzett ötvözött acél | 28-40 HRC (át) | Közepesen magas | Általános szolgálat mérsékelt kopással |
| GCr15 / 100Cr6 | Csapágyacél | 60-63 HRC (át) | Lejjebb | Kemény anyagok alacsony ütésállósággal |
| 60Si2Mn | Rugós acél | 45-52 HRC (át) | Magas | Ütésálló vagy rugalmas préselési körülmények |
A 40Cr gyakran a leggazdaságosabb megoldás lágyabb összetevőkhöz, de nem képes megtartani a kemény munkafelületet erős kopás esetén. A GCr15 nagy keménységet biztosít, de kisebb a szívóssága, így nagyobb valószínűséggel forgácsolódik le, ha a pelletmalom adagolása egyenetlen, vagy ha idegen tárgyak kerülnek a préskamrába. A 60Si2Mn jól elnyeli az ütéseket, de kopás közben gyorsabban kopik. A 20CrMnTi e szélsőségek között helyezkedik el: a munkafelületen a csapágyacél keménységét, a testben pedig a rugóacél szívósságát kínálja, ezért az igényes pelletizálási feladatok kedvelt anyagává vált. A kisebb terhelésű kezelők számára a mi 40 Cr ötvözött acél hengerhéj továbbra is költséghatékony alternatíva.
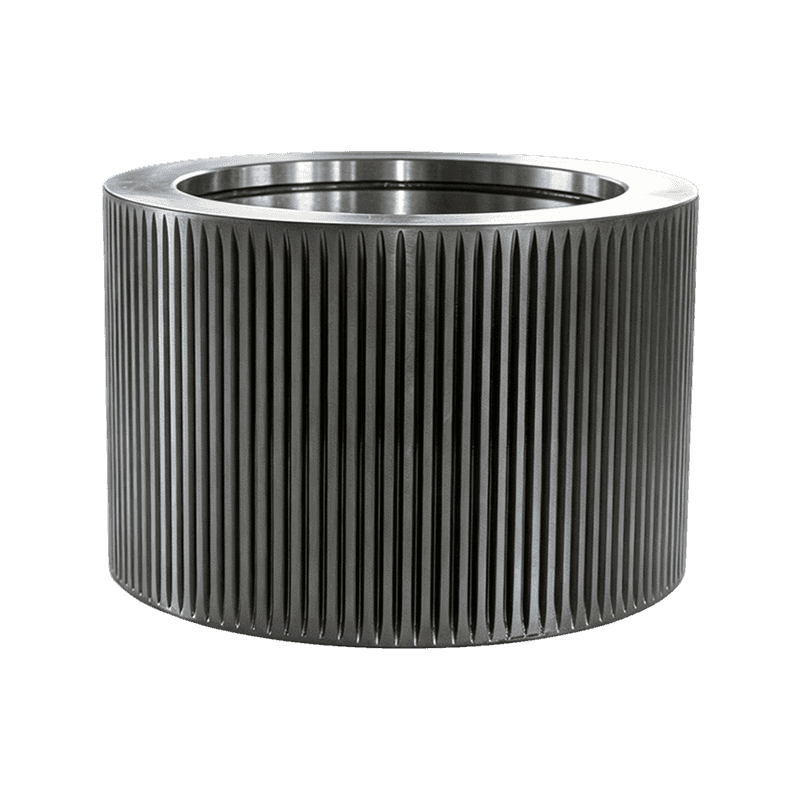 Egyedi 40 Cr ötvözött acél pellet hengerhéj beszállító, cég Az Anhui Jindingsheng Machinery Co., Ltd. a kínai egyedi 40Cr ötvözött acél pellethengerhéj szállítója és vállalata. Termék áttekintés Egy széles... Termék megtekintése →
Hogyan készül a 20CrMnTi görgős héj?
Az anyagminőség csak akkor teljesít a vártnak megfelelően, ha a gyártási folyamatot a kovácsolástól a végső csiszolásig irányítják. A 20CrMnTi hengerhéj általában hat szakaszon megy keresztül: kovácsoláson, durva megmunkáláson, karburáláson, kioltáson és temperáláson, befejező köszörülésen és végső ellenőrzésen.
A kovácsolás a kovácsolási hőmérsékletre felmelegített és a végső geometriához közeli formával kezdődik. A megfelelő kovácsolás a héj kontúrját követő szemcseáramlást eredményez, ami javítja az alkatrész szilárdságát. Durva megmunkálás után a héjat szabályozott szénpotenciálú kemencében karburizálják, általában 900-930°C tartományban. Ez a lépés határozza meg az eset mélységét. Az ezt követő kioltási és temperálási ciklus hozza létre a végső keménységi értékeket. A végső köszörülés az a hely, ahol a furat, a külső átmérő és a gördülőfelület nyomtatásra kerül. Mivel a görgőhéj egy forgó alkatrész, amely a szerszámhoz préselődik, a furat és a külső átmérő közötti koncentrikusság bármilyen hibája egyenetlen nyomáseloszlást, gyorsabb csapágykopást és idő előtti héjhibát eredményez.
Mit kell ellenőrizni 20CrMnTi görgős héj vásárlásakor
Nem minden 20CrMnTi hengerhéj egyenlő. Az anyagmegjelölés önmagában nem garantálja a teljesítményt; a hőkezelés és a megmunkálás minősége határozza meg, hogy egy héj 500 vagy 2000 órát bír-e. A beszállító értékelésekor ellenőrizze a következő pontokat.
- Keménység és tokmélység ellenőrzése: Kérje a vizsgált felületi keménységet (58-62 HRC) és a tényleges tokmélységet. Ha egy szállító nem tudja megadni ezeket az értékeket, akkor előfordulhat, hogy a héj nem megfelelően porlasztott – vagy egyáltalán nem.
- Koncentricitás és geometria: A furat és a munkafelület közötti kifutásnak szűk tűréshatáron belül kell lennie, tizedmilliméterben mérve. A túlzott kifutás egyenetlen kopást okoz, és túlterhelheti a gördülőcsapágyakat.
- A gördülőfelület felületkezelése: Az egyenletes felületkezelés javítja az anyag tapadását és csökkenti a szerszámkopást. Mind a túl sima, mind a túl durva felületek problémákat okoznak a préselési zónában.
- Falvastagság egyenletessége: A falvastagság változása rossz megmunkálási vezérlést jelez, és kiegyensúlyozatlan forgó egységhez vezet.
- Anyagkövethetőség: Egy jó hírű gyártó malomtanúsítványokat és hőkezelési nyilvántartásokat tud biztosítani, amelyek megerősítik a minőséget és az eljárást.
A pusztán áron történő vásárlás gyakran a legdrágább eredményhez vezet: egy héj korán meghibásodik, megsérül a gyűrűs matrica, vagy magával viszi a csapágyat. A teljes szerelvényt a karbantartás során is érdemes megvizsgálni; követheted iparági híreink a pelletgyár alkatrészeiről és karbantartásáról útmutatásért a csereintervallumokkal és az ellenőrzési rutinokkal kapcsolatban.
Ahol a 20CrMnTi hengerhéjak a legjobban teljesítenek
A 20CrMnTi hengerhéjakat takarmánygyárakban, biomassza pelletüzemekben és szerves trágyagyárakban használják. A takarmánygyártás során az olyan összetevők, mint a kukorica, a szójaliszt, az ásványi anyagok és a nyomelemek abrazív környezetet hoznak létre. A biomassza-anyagok meghozzák a maguk kihívásait, ideértve a változó nedvességet és a kezelés és tárolás során felszedett homokot vagy szemcsét. A műtrágyagranuláló gépsorok gyakran olyan anyagokat dolgoznak fel, amelyek koptató hatásúak és hajlamosak tapadni.
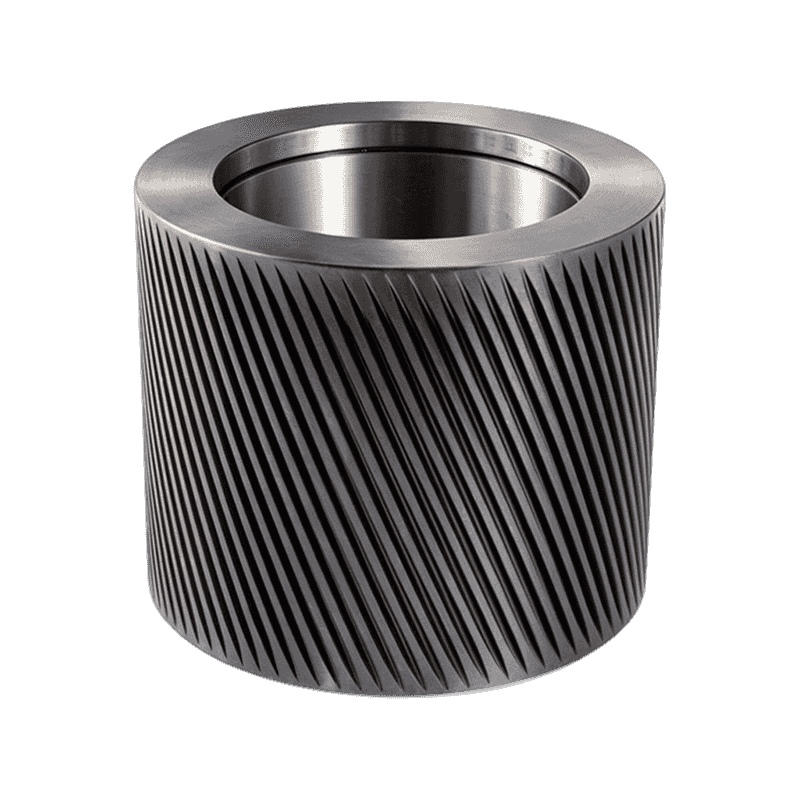
A csiszolószereket használó takarmánymalmok kezelői általában a szabványos, lapos felületű 20CrMnTi héjat választják, és annak karburált házára támaszkodnak a hosszú élettartam érdekében. Ha az anyagok csúsznak, ahelyett, hogy a szerszám megfogná, a fogprofil hatékonyabb. Ezekre az esetekre a mi íves fogú görgőhéj pelletgyárhoz javítja az anyag harapását, miközben továbbra is kopásálló ötvözetet használ, így a legjobb tapadást és tartósságot nyújtja.
 Egyedi ívelt foggörgő héj a pelletgyár beszállítójának Az Anhui Jindingsheng Machinery Co., Ltd. a kínai egyedi ívelt foghengerhéj a pelletgyár szállítója és vállalata számára. Termék áttekintése Th... Termék megtekintése →
20CrMnTi görgős héj beszerzése szakembertől
A teljes folyamatot irányító gyártótól való beszerzés csökkenti a változékonyságot, amely lerövidíti a görgő élettartamát. Az Anhui Jindingsheng Machinery Co., Ltd. egy professzionális pelletgyár és granulátor alkatrészek gyártója, amely a kínai Anhui tartomány Guangde gazdaságfejlesztési zónájában található. A vállalat a gyűrűs szerszámokra, görgőhéjakra, nyomógörgő-szerelvényekre, excenteres tengelyekre és belső alkatrészekre összpontosít, és a granulátor- és pelletgyár alkatrészeinek egyablakos szervizközpontjaként pozicionálja magát. 14 509 négyzetméteres létesítményével és az Egyesült Államokra, Japánra, Dél-Koreára, Vietnamra, Franciaországra, Bangladesre, Oroszországra, Indiára, a Fülöp-szigetekre és több európai országra kiterjedő exporttapasztalatával gyártási rendszere már megfelel a nemzetközi vásárlók elvárásainak.
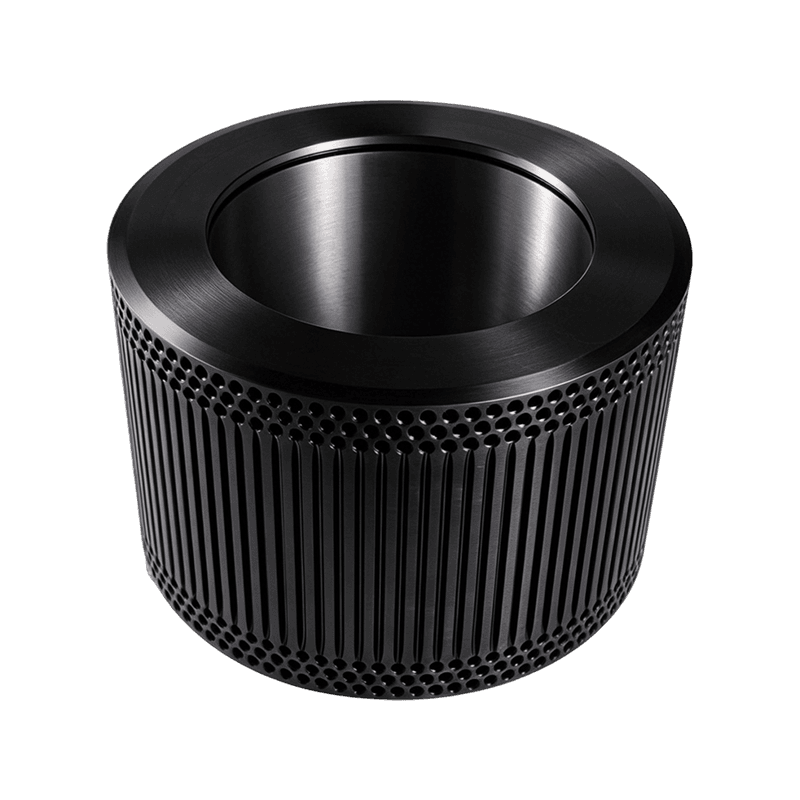
A nyersanyag kiválasztásától a kovácsoláson át a precíziós megmunkáláson át a hőkezelésig a gyártási folyamatot házon belüli ellenőrzés alatt tartják. Ez a gyakorlati jelentése a konzisztens 20CrMnTi hengerhéjnak: ugyanaz az anyag, ugyanaz a hőkezelési ciklus és ugyanazok a megmunkálási tűréshatárok minden tételben. Az elérhető konfigurációk teljes áttekintéséhez böngésszen a pelletgyár alkatrészek termékskálája .
Vegye fel a kapcsolatot
Kövess minket
Gyors linkek
Lépjen kapcsolatba velünk
Email : ysf@jindingsheng.com.cn
Address : No. 19, Qiucun Town Industrial Concentration Zone, Guangde City, Xuancheng City, Anhui tartomány