Iparági hírek
Pelletgyártó szerszámok: Műszaki adatok, tömörítési arányok és vásárlási ellenőrző lista
A 8 tonnás óránkénti sebességű pelletsor, amely 6,5-re csúszik vissza, és a kész zsákokban lévő finomság 5 százalék felé kúszik, már jóval azelőtt elárul valamit, hogy valaki kinyitja a szerszámkamra ajtaját: a szerszám munkafelülete elkopott. A lyukbejáratok lekerekedtek, a tényleges hossz lecsökkent, a prés pedig kapacitással fizet érte. A pelletprés összes kopó alkatrésze között pelletgyár meghal általában a legdrágább cikkek, mégis gyakran csak a furatátmérő alapján rendelik őket, a katalógusra hagyva a tömörítési arányt, a nyitott területet és az acélminőséget.
Az alábbi útmutató leírja a szerszám működését, a teljesítményt meghatározó specifikációs sorokat, a tömörítési arány kiválasztását, valamint a henger hardverét, amely meghatározza, hogy mennyi ideig tart.
Mit csinálnak a pelletgyártó szerszámok a préskamrában
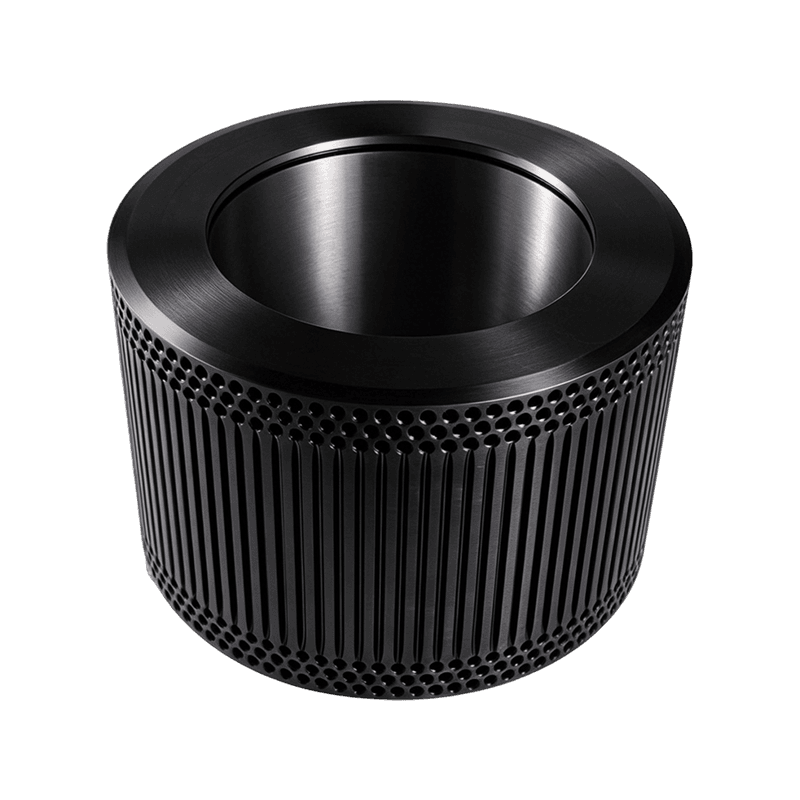
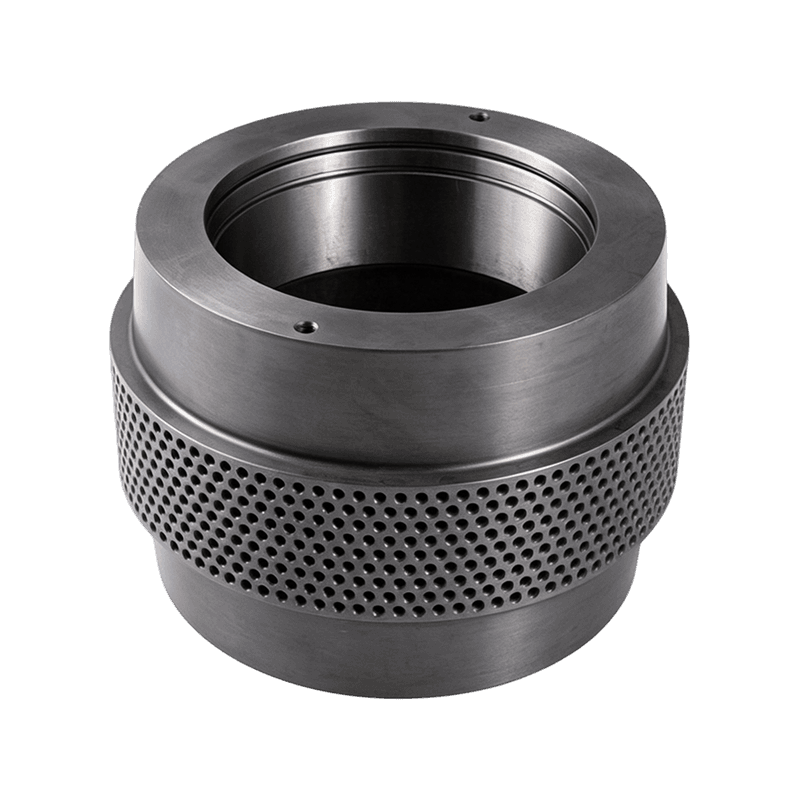
A pelletgyártó szerszám az a perforált acélgyűrű vagy tárcsa, amely valójában a pelletet képezi: a hengerek több ezer fúrt lyukon préselik át a kondicionált anyagot, és a súrlódás, a nyomás és a nedvesség sűrű szálakká köti össze, amelyeket kívülről vágnak le.
A pelletsajtoló szerszám egy cserélhető, precíziósan fúrt acél alkatrész, amely a gyűrűs sajtolóprésekben gyűrű alakú, a lapos sajtolóprésekben pedig lapos, amelynek furatgeometriája határozza meg a pellet átmérőjét, sűrűségét és áteresztőképességét.
Minden furat ugyanazt az anatómiát hordozza, és minden paraméter vásárlási döntés:
- Lyukátmérő: a vevő által megrendelt pelletméret, 2 mm-es ivadéktáptól a 8 mm-es tüzelőanyagig.
- Bemeneti süllyesztés és szög: túl sekély a bemenetet, a túl mély pedig gyengíti az arcot.
- Effektív hossz: az összenyomott távolság, amely az átmérővel alkotja a tömörítési arányt.
- Teljes vastagság és dombormű: szerkezeti mélység plusz minden kiszélesített kijárat, amely lerövidíti a munkahosszt.
- Fúrási minta és furatszám: hány furat fér el az aktív szélességben, ami beállítja a nyitott területet és a kapacitást.
Változtass bármelyiket, és a kapacitás, a pellet keménysége és a szerszám szilárdsága együtt mozog vele.
A szerszám specifikációs lapjának ellenőrző listája: furatok, effektív hossz, nyitott terület, acél
Öt specifikációs vonal határozza meg a szerszám teljesítményének és árának nagy részét: furatátmérő, effektív hossz, nyitott terület, acélminőség és megmunkálási keménység.
A furat átmérőjét az értékesített pellet specifikációja határozza meg. Az effektív hosszúság, nem pedig a teljes vastagság szabályozza a tömörítést, és az idézőjelek közötti összehasonlításhoz. Nyitott terület, a lyukak által elfoglalt felület aránya a kapacitást felveszi a szilárdság ellen: több acél eltávolítása több tonnát jelent óránként, de az oldal hamarabb hajlik és reped. A rozsdamentes X46Cr13 eltávolítja a korróziót, amelyet a gőz és a savas takarmány okoz, míg a keményített 20MnCr5 a koptató biomasszához illik. A megfelelően elkészített szerszám HRC 52 és 58 közötti munkafelülettel érkezik, keménységi tanúsítvánnyal alátámasztva.
| Specifikáció | Az állati takarmány elpusztul | Fa biomassza meghal |
| Tipikus furatátmérő | 2-4 mm | 5-8 mm |
| Tipikus hatásos hossz | 20-40 mm | 30-55 mm |
| Tömörítési arány (L/D) | 8:1-től 13:1-ig | 5:1-től 8:1-ig |
| Általános acélminőségek | X46Cr13 (4Cr13) rozsdamentes | 20MnCr5 / 40Cr ötvözet |
| A munkafelület keménysége | HRC 52-58 | HRC 52-58 |
| Tipikus nyitott terület | 20-28% | 18-25% |
Vigyázat: a présgépnél nyitottabb felülettel fúrt matrica több áramot tud felvenni, mint amennyit a főmotor tartalékban tart, ezért minden megkeresésnél adja meg a gép modelljét és a bélyegzett szerszámkódot.
A tömörítési arány magyarázata: A pellet keménysége mögötti szám
A kompressziós arány a legtöbbet idézett és leginkább félreértett adat a szerszámon: emelje fel, és a pellet sűrűbbé és keményebbé válik, de a présgépnek nagyobb teljesítményre, több kondicionálásra és egyenletesebb működésre van szüksége.
A tömörítési arány egyenlő a tényleges furathossz osztva a furat átmérőjével. Egy 4 mm-es furat 40 mm-es effektív hosszúsággal 10:1-es szerszámot ad.
A megfogalmazás megadja a kiindulási pontot. A zsír keni, így az olajos baromfiadagok könnyen kinyomódnak a rövidebb munkahosszon keresztül; A ligninhez kötött fűrészpornak vastag szerszámfalakra van szüksége, de szerény arányokra, hogy elkerülje a zsinór fulladását. Kezdje a bevált arányból, és csak egy irányba állítsa: a morzsalékos pellet hatékonyabb hosszt igényel, a túlterhelt motor vagy a gyakori fulladás kevesebb. A jó gőzkondicionálás ugyanúgy működik, mint az extra szerszámhossz, ezért a jól kondicionált takarmány rövidebb, hűvösebb szerszámot futtathat.
Tipikus induló kompressziós arányok (L/D) alkalmazásonként
Ring Die vs Flat Die: A préskamra hozzáigazítása a kimenethez
A gyűrűs matricák a kapacitás és a konzisztencia, a lapos matricák az ár és az egyszerűség miatt nyernek, így a választás általában tonnára esik óránként.
Gyűrűs szerszámkamra
- Teljesítmények nagyjából 300 kg/h-tól 30 t/h-ig ipari vonalakon
- Egyenletes tömörítés, így a keménység és a nedvesség szoros szalagot tart
- Edzett rozsdamentes vagy edzett szerszámok hosszú szervizintervallumokkal
- Magasabb beszerzési költség és nehezebb szerszámcsere
Lapos szerszámkamra
- Jellemzően 50-1000 kg/h mezőgazdasági és műhelymérlegben
- Egyszerű szerkezet, olyan szerszámokkal, amelyek olcsóbbak és percek alatt cserélhetők
- Könnyű formulaváltás vegyes takarmányhoz és kis biomassza-futtatásokhoz
- Nagyobb eltérés a pellet keménységében a szerszám felületén
Ökölszabály: ha a pelletet a vevő specifikációja szerint adják el, a gyűrűs szerszámkamra megtérül; a farmon történő használatnál a lapos matrica általában hamarabb megtérül.
A pelletgyártó szerszámkopása két részből áll: párosítsa a hengerhéjakat
A kocka soha nem kopik egyedül: minden tonnát, amely eléri a lyukakat, először összenyomja a hengerhéj, így a kocka élettartamát a pár dönti el.
A görgős héjak kisebbek, olcsóbbak és gyorsan cserélhetők, és a legtöbb karbantartási terv két-három héjcserére irányul, mielőtt a szerszámot kivonják. Három párosítási szabály védi ezt a befektetést:
- Futtassa a shell-t és préselje ki kompatibilis keménységgel, hogy egyik felület se vájja ki a másikat.
- Illessze a héj szélességét és a fogmintát a szerszám aktív furatmezőjéhez.
- Cserélje ki a megfelelő készletekben, ha a kopás előrehaladott, vagy egy új matrica örökli a kopott görgők egyenetlen profilját napokon belül.
A koptató hatás érdekében az edzett GCr15 csapágyacél héjak sokkal tovább tartják fogprofiljukat, mint a sima szénacél.
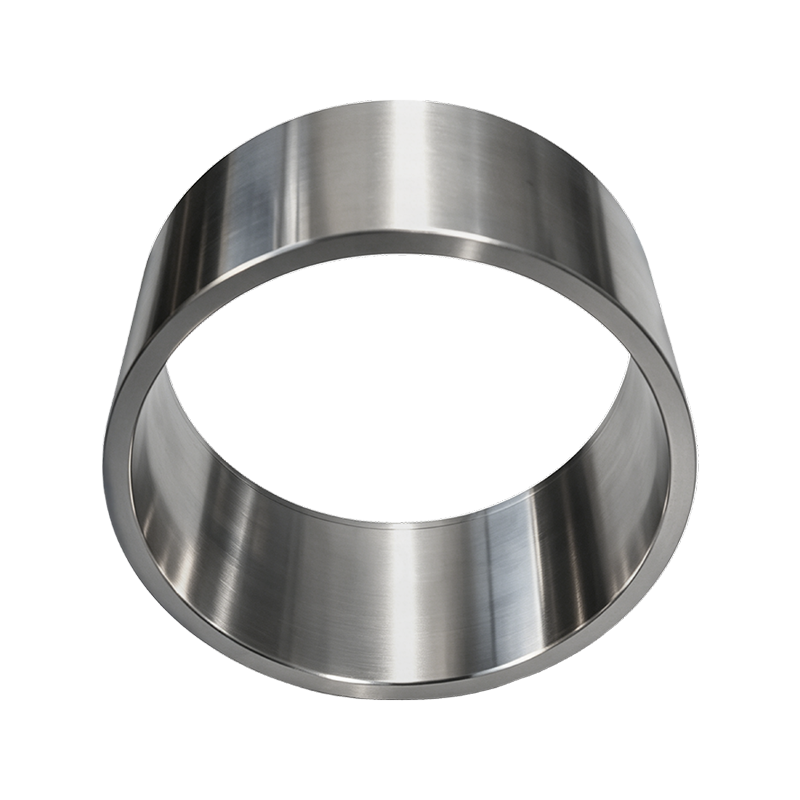
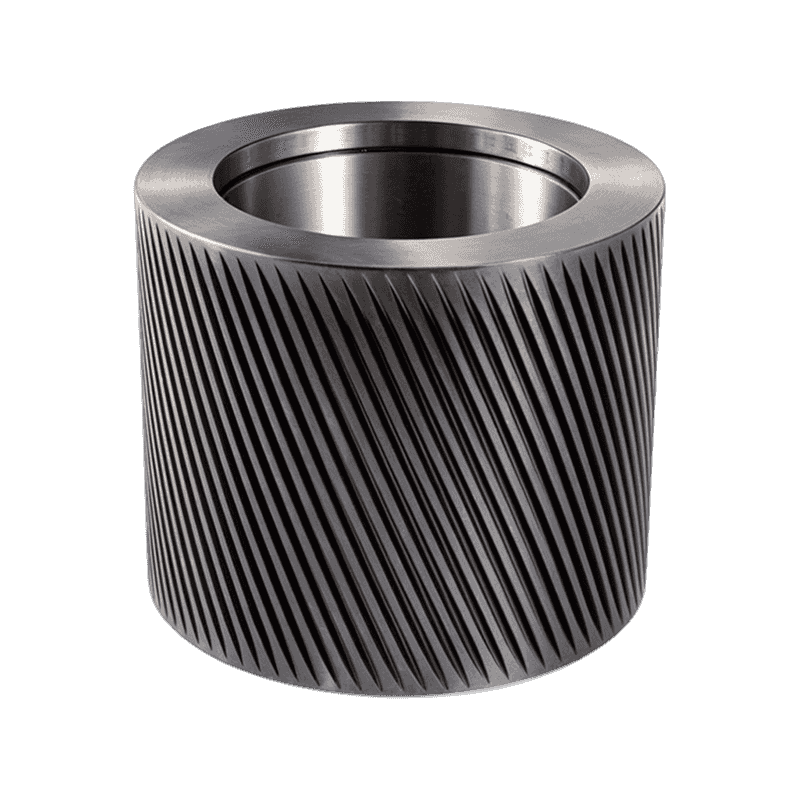 Csapágyacél GCr15/100Cr6 pellet görgős héj A magas széntartalmú krómtartalmú csapágyacélból kovácsolt és a nagy igénybevételű pelletizáláshoz hőkezelt hengerhéjak sokkal tovább tartják fogprofiljukat, mint a sima szénacél koptató biomasszában vagy takarmányozási munkában. Termék megtekintése →
A fogak geometriája az a fele, amelyet a vásárlók elfelejtenek. Az ívelt fogú héjak megbízhatóbban harapnak bele a csúszós vagy rostos anyagokba, és szétterítik azt a szerszám szélességében, a különbség pedig az azonos motorterhelés melletti kapacitásban jelenik meg. Építési, kopási és vásárlási kritériumok egy kompletthez nyomógörgő összeállítás külön útmutatóban vannak feltüntetve.
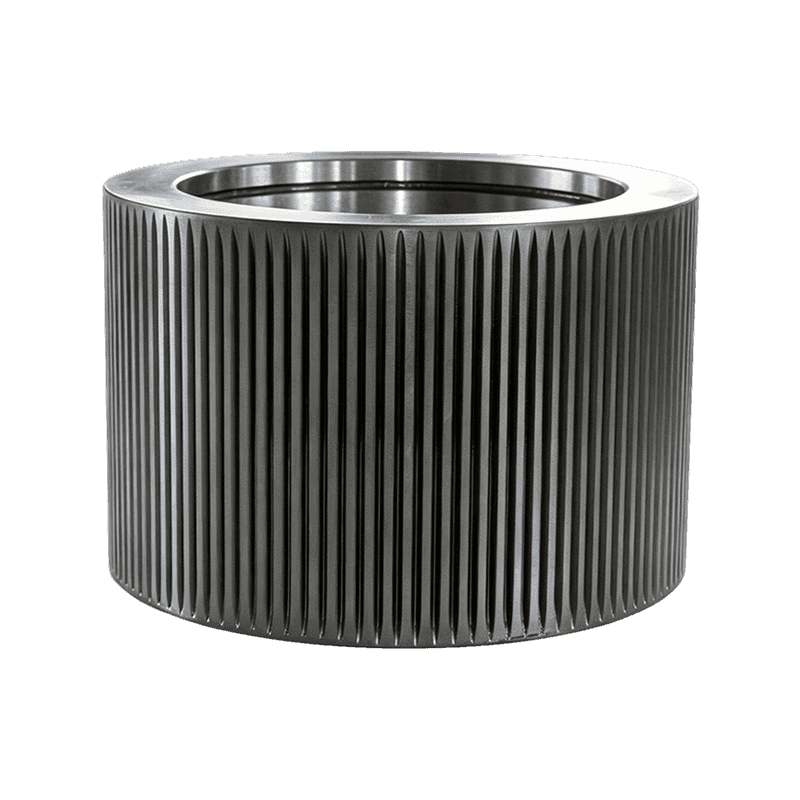
 Hajlított foggörgő héj pelletgyárhoz Ívfogú görgős héj a gyűrűs sajtoló pellet malmokhoz, amely megbízhatóbban megragadja a csúszós vagy rostos anyagokat, és szétteríti azt a szerszám szélességében, javítva a kapacitást és a pellet minőségét azonos motorterhelés mellett. Termék megtekintése →
Öt, jól bevált módszer a gyűrűs matrica élettartamának meghosszabbítására
A szerszám idő előtti meghibásodása általában a matrica körüli folyamatra vezethető vissza, nem pedig magára a szerszámra, és öt szokás akadályozza meg a legtöbbet.
- Finoman fújja be a szerszámot: az új furatok durván hagyják a pisztolyfúrót, ezért az első fél órában öblítse át a prést olajos, gyenge minőségű anyaggal.
- Tartsa a hengerhézagot 0,1-0,3 mm-en: szorosabban csiszolja a fémet a fémre, a szélesebb pedig engedi, hogy az anyag összenyomatlanul átcsússzon.
- Tömörítés előtti állapot: a száraz, alulpárolt cefre őrlőpasztaként viselkedik, ezért hozza a hőmérsékletet és a nedvességet a készítmény édes pontjára.
- Tiszta dugók a megfelelő módon: használjon puha driftet vagy fúrót könnyű ütögetéssel, mert a kalapálásból származó gombás bemenetek tartósan szűkítik a szívónyílást.
- Szárazon és lezárva tárolja a szerszámokat: az utolsó futtatás után nyomja át az olajos lisztet, zsákolja be a matricát, és tartsa távol a nedves padlótól, mivel a furatokban lévő rozsda gyorsan megöli a tárolt szerszámot.
egy normális tervezési figura. A héjak az olcsóbb kopóalkatrészek, és a csere elhalasztása érdekében vékonyra futtatni a legdrágább gazdaságosság a kamrában.
Előrendelési ellenőrzőlista pelletgyári szerszámokhoz
A rosszul érkező kocka két váltásba és egy napos gyártásba kerül, ezért fizetés előtt írásban erősítse meg ezeket a pontokat:
- Présmodell és a bélyegzett szerszámkód a régi részből
- Furatátmérő, effektív hossz, teljes vastagság és süllyesztési szög
- Acélminőség keménységi tanúsítvánnyal a HRC 52-58 ablakban
- Fúróminta illeszkedik a hengerhéj szélességéhez a használat során
- A tömörítési arány megfelel a készítménynek, nem a katalógus alapértelmezése
- Tartalék görgőhéjak, távtartók és olajhevederek ugyanabban a szállítmányban
A matrica viselő partnereire szakosodott beszállítók megkönnyítik a lezárást. Az Anhui Jindingsheng Machinery Co., Ltd., az Anhui állambeli Guangde-i székhelyű hengerhéj- és nyomógörgő-összeállításokat gyártó egyablakos szervizközpont a pelletprés-alkatrészek és az Egyesült Államokba, Japánba, Dél-Koreába, Vietnamba, Franciaországba, Bangladesbe, Oroszországba és Indiába történő szállítására, így a vágó- és görgőoldali hardverek együtt adhatók meg.
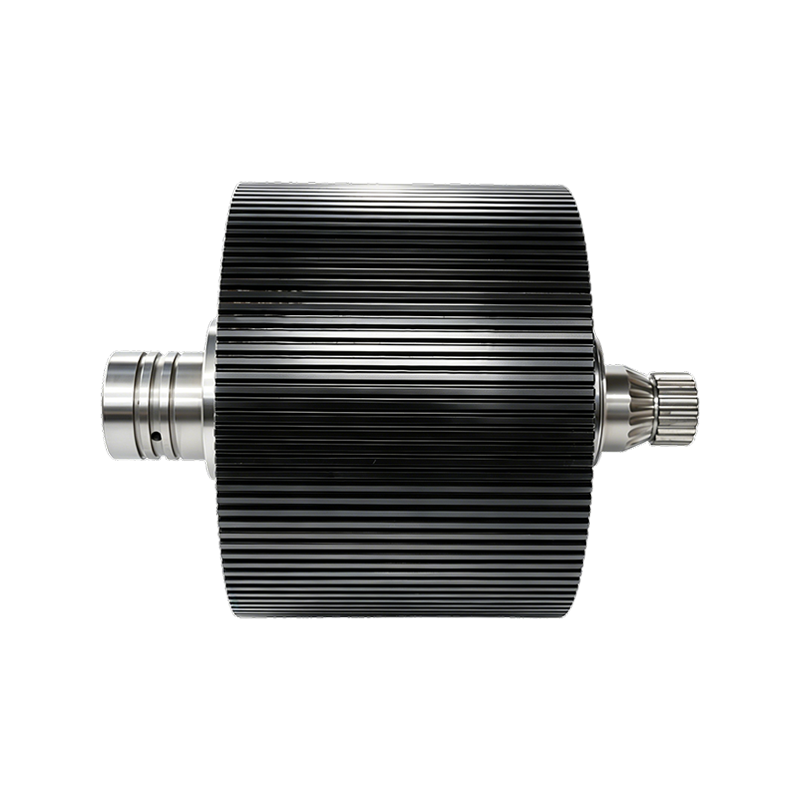
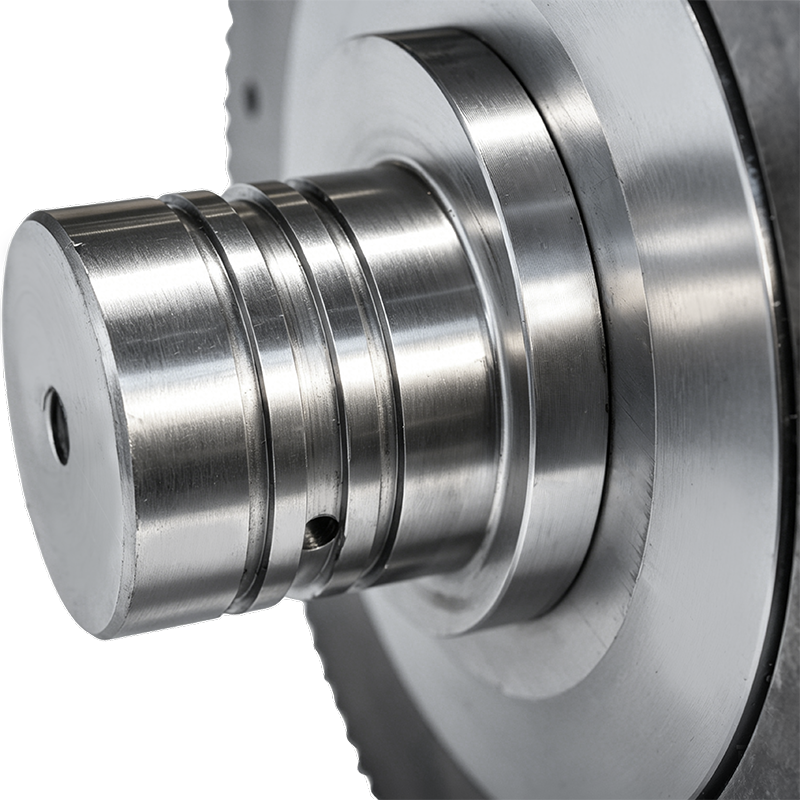 Pelletgyártó gyűrűs vágóhenger héj szerelvény Komplett görgős szerelvény ötvözött acél héjjal, nagy teherbírású csapágyakkal és többrétegű tömítéssel, amely lehetővé teszi a szerszám, a görgőhéjak és a meghajtó hardverek egy kopórendszerként történő meghatározását. Termék megtekintése →
A lényeg: vásárolja meg a szerszámot, a görgőhéjakat és a meghajtó hardvert egyetlen kopórendszerként, és a tonnánkénti költség csökken minden egyes futtatott szerszámmal.
Gyors válaszok a vágószerszámokat és görgős hardvereket listázó vásárlóknak.
Gyakran Ismételt Kérdések
Mennyi ideig tart egy pelletgyár?
Nincs fix figura. A betápláló vezetékek általában 800-1500 üzemórát jelentenek egy rozsdamentes szerszámmal, míg a koptató biomassza ezt élesen le tudja vágni. Kövesse nyomon a tonnákat és a furatok kopását milliméterben, ne a naptári időben, és hasonlítsa össze a szerszámokat a tonnánkénti költség alapján.
Milyen tömörítési arányra van szüksége a készítményemnek?
Kezdje a termékcsaláddal: nagyjából 9:1-től 13:1-ig a legtöbb állati takarmányhoz, 5:1-től 8:1-ig fa és szalma esetében. Az omlós pellet nagyobb arányt igényel; túlterhelt motor vagy fulladás alacsonyabbat igényel.
Futtathatja-e a takarmányt és a biomasszát is egy szerszámmal?
Nem értelmesen. A takarmánynak és a biomasszának eltérő furatátmérőre, effektív hosszúságra és acélminőségre van szüksége, így a megosztott szerszám csökkenti a keménységet vagy a kapacitást. A legtöbb növény termékcsaládonként egy matricát tart, olajozva és lezárva.
A hengerhéjakat a szerszámmal együtt kell cserélni?
Igen, amikor a kopás előrehaladott. Egy új matrica napokon belül felveszi a kopott görgők egyenetlen profilját, és a héj edzett felülete védi a szerszám felületét. Ha mindkettőt együtt rendeli, akkor a második átállás is megszűnik.
Vegye fel a kapcsolatot
Kövess minket
Gyors linkek
Lépjen kapcsolatba velünk
Email : ysf@jindingsheng.com.cn
Address : No. 19, Qiucun Town Industrial Concentration Zone, Guangde City, Xuancheng City, Anhui tartomány