Iparági hírek
Pelletgyár nyomógörgő: anyagok, hézag és csereidőzítés
A 350 kW-os gyűrűs-sajtolású pelletsor kezelője hat héten keresztül figyeli a termelés 12 t/h-ról 9,6 t/h-ra való eltolódását. A szerszám tiszta, a kondicionálás hőmérséklete stabil, a motor terhelése normális. A hiba a görgős oldalon van: mindhárom pelletgyár nyomóhengerek lapos foltok vannak, és a kompressziós rés csúszási zónává alakult. Ez a meghibásodási sorrend magyarázza a takarmánygyárak hirtelen kimeneti veszteségének nagy részét.
A pelletmalom nyomóhenger mérhető élettartamú kopóalkatrész, és ennek kiválasztása nem általános alkatrészrendelés. Az adagolási képlet, a héjprofil, a héj anyaga és a szerelési hézag mindegyike kétszeresére vagy többszörösére változtatja a henger élettartamát. Az Anhui Jindingsheng Machinery Co., Ltd. hengerhéjakat, nyomógörgő-szerelvényeket, excenteres tengelyeket és belső alkatrészeket gyárt pelletgyárak számára, és az alábbi döntések azok, amelyeket mérnökei a karbantartási költségvetésben a leggyakrabban megismételnek.
Mit csinál a pelletmalom nyomóhenger a tömörítés során
A pelletmalom nyomóhenger a szerszám súrlódását radiális kompresszióvá alakítja át, amely a kondicionált cefrét átnyomja a szerszám lyukain. A gyűrűs szerszámgépek két vagy három görgőt hordoznak rögzített excenteres tengelyeken, és minden egyes áthaladás a résen 300-500 MPa körüli helyi nyomást generál. 5-7 m/s körüli felületi sebességnél ez a nyomás pelletté sűríti a takarmányt, a fát vagy a műtrágyát.
A hengert egyszerre támadja meg a kopás és a fáradás. Az ásványi szemcsék simítják az arcot, az ismétlődő ciklikus terhelés pedig lehámozza a felületet. A csak 2-3% homokot vagy szilícium-dioxidot tartalmazó tápszer több mint felére csökkentheti a héj élettartamát. Ez az oka annak, hogy az anyagválasztás minden más karbantartási művelet előtt áll.
Mielőtt hibáztatná a görgőt, ellenőrizze három működési feltételt:
- Hézag: a 0,3 mm-nél nagyobb rés csúszóérintkezőt és hőfelhalmozódást vált ki.
- Teljes érintkezés: 1 mm feletti héjátmérő-különbségek a szélességben megváltoztatják a nyomásprofilt.
- Csapágyülések: az excentertengely vagy a gördülőcsapágy játéka kopogást okoz a héj peremén.
Három kopási minta, amelyek felfedik a pelletgyártó nyomóhenger problémáit
A nyomógörgő héjának minden kopási mintája egy adott kiváltó okra mutat rá. A minta helyes leolvasása megmondja a karbantartó csapatnak, hogy melyik anyagot rendelje meg legközelebb, és melyik működési hibát először javítsa ki.
| Minta | Vizuális jel | Kiváltó ok | Tipikus javítás |
| Csiszoló pontozás | Finom párhuzamos hornyok a gördülési irányban | Homok, szilícium-dioxid vagy újrahasznosított finomszemcsék a cefrében | Váltson GCr15/100Cr6-ra, keménység 58 HRC felett |
| Lapos foltosodás | Polírozott felületek, amelyek lesimítják a héj görbét | Túl szűk a hézag vagy túl puha a héj a terheléshez | Állítsa vissza a távolságot 0,1-0,3 mm-re; úgy 40Cr |
| Spalling | Kis gödrök, amelyek kráterekké nőnek | Kifáradás, a felületi keménység meghaladja a magtámaszt | Használjon karburált 20CrMnTi-t az erősebb házmagos rendszerhez |
| Élek forgácsolása | A kagyló sarkainál törött élek | Csapágyjáték vagy görgőkészlet hibás beállítás | Először ellenőrizze az excenter tengelyt és a csapágyüléseket |
A töredezettség a keménység növelését követő hiba. A csapágy állapotának ellenőrzése nélkül 40Cr-ről GCr15-re mozgó malom néha heteken belül gödrök keletkezését látják: egy nagyon kemény héj magtámasz nélkül nem képes elnyelni az ütéseket. A karburált 20CrMnTi pontosan a kopás és az ütés kombinációjához létezik.
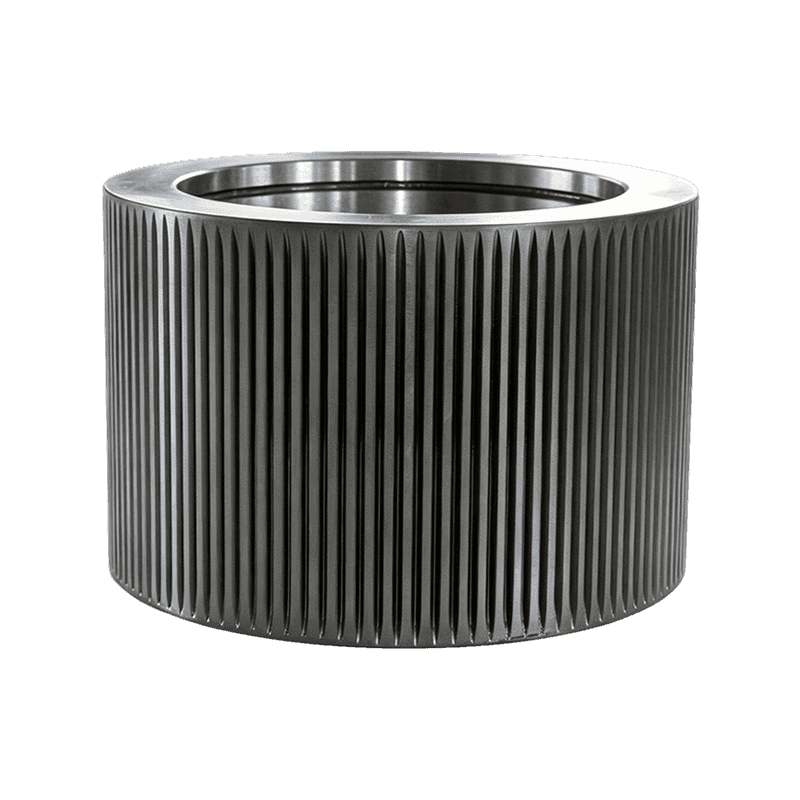
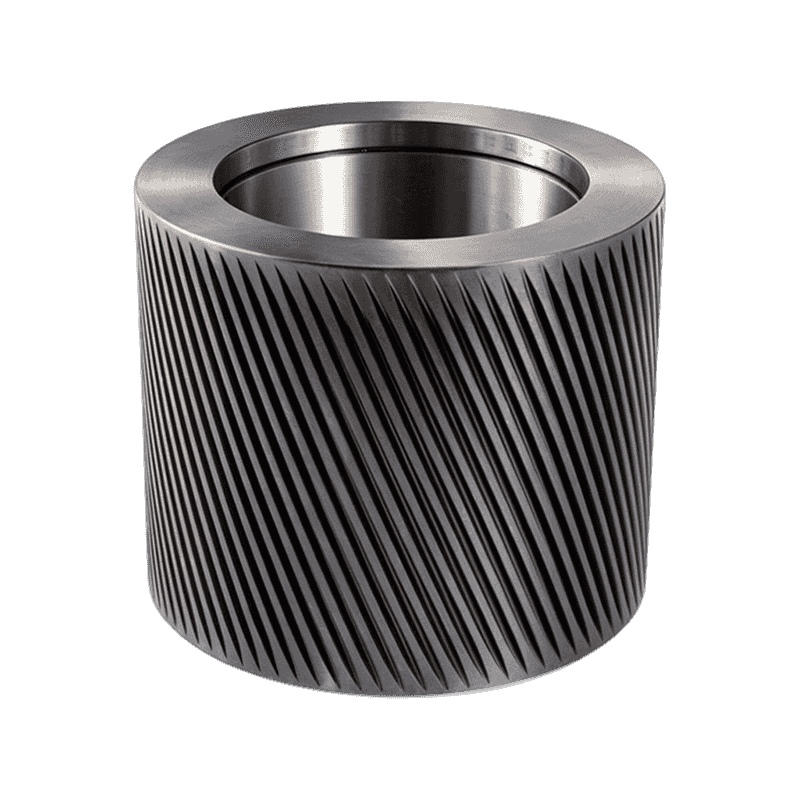
 GCr15/100Cr6 csapágyas acél pellet görgős héj erős kopásállósághoz Ez a görgőhéj magas széntartalmú krómozott csapágyacélt használ a maximális felületi keménység érdekében, így kiváló választás, ha a kopás meghaladja az ütést, igényes pelletálási körülmények között. Termék megtekintése →
Nyomógörgő héj anyagai: Keménység vs szívósság
A héj élettartama kompromisszum a felületi keménység és a mag szívóssága között. Az átedzett GCr15/100Cr6 ellenáll a legjobban a kopásnak, a karburált 20CrMnTi a legjobb kompromisszum lökésterhelésű malmok esetében, és a 40Cr továbbra is az alapértelmezett az általános takarmányozási kötelezettségnél.
| Acél minőség | Felületi keménység | Relatív élet | Legjobb illeszkedés |
| 45# szénacél | 45-52 HRC | 1,0x | Olcsó csere, nem koptató cefre |
| 40 Cr ötvözött acél | 52-56 HRC | 1,4x | Általános takarmánymalmok, kukorica-szója adagok |
| 60Si2Mn rugóacél | 45-50 HRC | 1,2x | Ütésigényes munka, erősen változó terhelések |
| 20CrMnTi karburált | 58-62 HRC | 1,8x | Abrazív előtolás lökésterheléssel |
| GCr15/100Cr6 | 58-62 HRC | 2,2x | Tiszta, de koptató adag |
Az élettartam-indexek relatív üzlethelyiség-összehasonlítások hasonló kiürítési és képletviszonyok mellett; nem garantált minősítések.
A pelletsorok megváltoztatják a számítást. A fűrészpor szilícium-dioxidot szállít a kéregből és a szántóföldi őrleményből, így sok pelletkezelő választja a 20CrMnTi vagy GCr15 felületeket, még akkor is, ha a szerszám mérete megegyezik a takarmányszerszámmal.
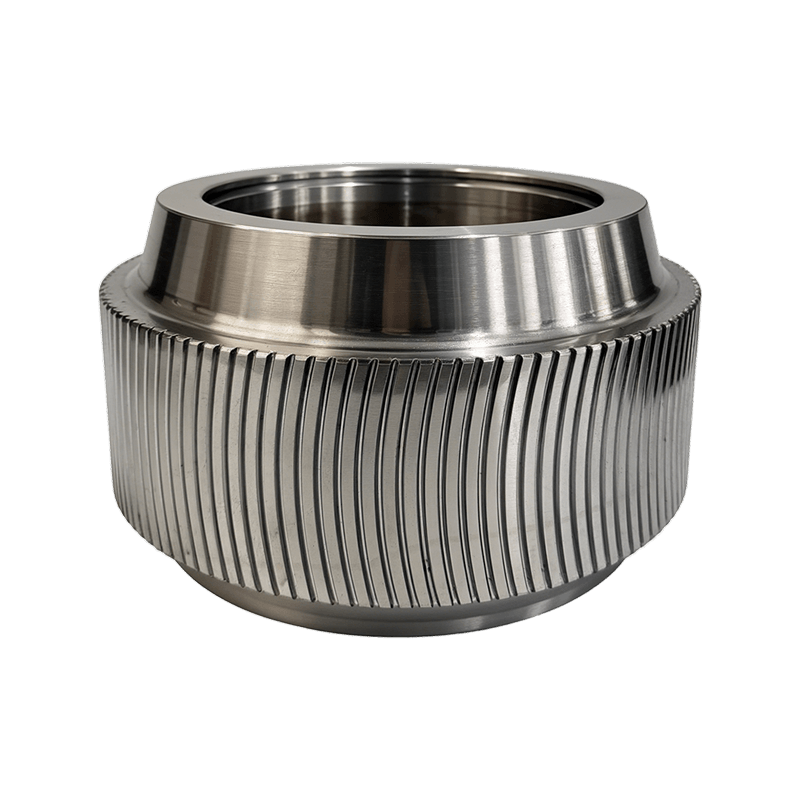
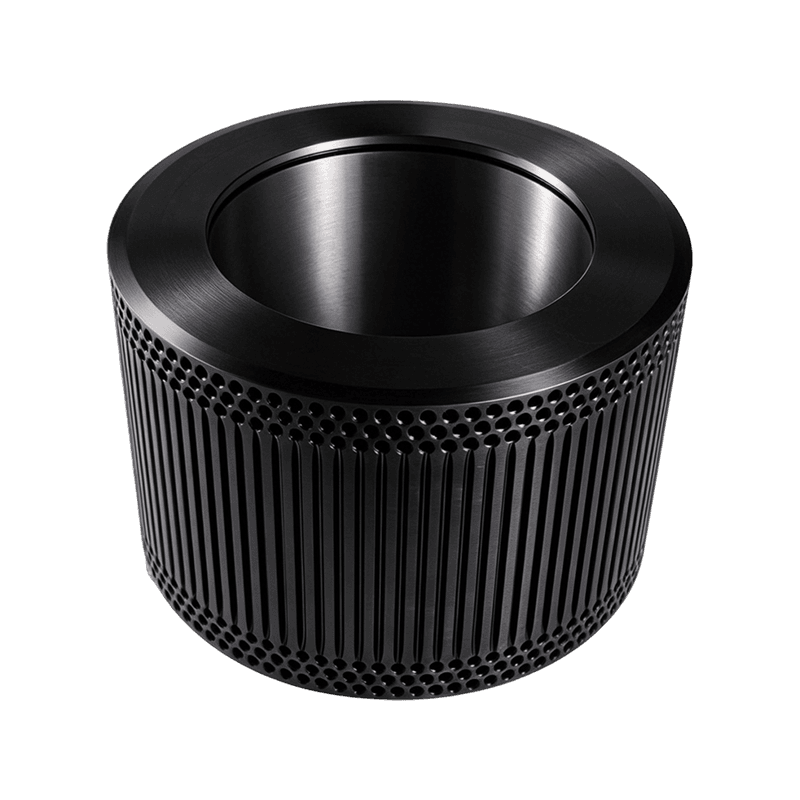
 40 Cr ötvözött acél pellet görgős héj több fogprofillal Sokoldalú, költséghatékony görgőhéj egyenes, spirális, íves vagy furatmintázatban kapható, alkalmas biomasszához és betápláló vezetékekhez, amelyeknek megbízható általános teljesítményre van szükségük. Termék megtekintése →
A görgőhéjprofil illesztése az alapanyaghoz
A héjprofil szabályozza, hogy a cefrét hogyan húzza be a résbe. Egyenes hullámos hengerhéjak megfogja a rostos cefrét, a gödröcskés felület gyengéden összenyomódik, az ívelt foghéj pedig javítja a finom, lisztes összetevők harapását. Nincs univerzális legjobb profil, csak a hengerfelület és a szerszám specifikációja közötti párosítási döntés.
- Hullámos profil: a legjobb terjedelmes, rostos anyagokhoz, például szalmához és szénához; javítja az anyagfelvételt.
- Gödröcskés profil: alacsonyabb kompressziós sokk, illik olajos és hőérzékeny tápszerekhez.
- Ívelt fogú profil: biztonságos fogás, kisebb csúszás, finom őrölt cefréhez és fához.
- A zárt végű héjak védik a henger oldalait a koptató igénybevétel során; a nyitott végű héjak gyorsabban tisztítanak, és megfelelnek a puha formuláknak.
Megrendelés előtt ellenőrizze a héj szélességét és kúpos illeszkedését az eredeti összeállítási rajz alapján. Az a henger, amely nem érinti teljes szélességében a szerszámot, nyomáscsíkot hoz létre, amely keskeny sávban kopást okoz.
A görgős távolság beállításai és a karbantartási ütemterv
A henger és a szerszám közötti hézag beállítása álló maróval történik: a hengernek teljes szélességében hozzá kell érintenie a szerszámot, majd 0,1-0,3 mm-rel hátra kell húzódnia. A nagyobb hézag csúszást okoz, a kisebb hézag pedig ellaposítja a görgőt és túlterheli a szerszámot.
Napi indítás
Forgassa el a szerszámot kézzel, figyelje a fém érintkezését, és ellenőrizze a görgő felületét a terhelés első percei után.
200 óránként
Mérje meg a héj átmérőjét mindkét szélén és a közepén; lapos foltok rögzítése milliméterben.
300-500 óránként
Az új héjak felszerelése előtt ellenőrizze a csapágy holtjátékát és az excentertengely állapotát.
600-800 óránként
Forgassa el vagy cserélje ki a héjakat a mért kopási trend alapján, nem pedig a naptári tippek alapján.
Ez az ütemezés egy gyakorlati minimum egy két műszakban működő takarmánygyár számára. Egy 12 t/h-s üzemben a hengeres ellenőrzés néhány óra munkába kerül; egy nem tervezett meghibásodás egy szerszámcserébe és ötszámjegyű állásidőbe kerül.
Amikor a pelletgyár nyomóhenger-egysége a gyorsabb csere
Csak a héj cseréje olcsóbb papíron, de a teljes nyomógörgő-szerelvény gyakran ésszerű választás, ha a csapágyak, tömítések és tengelyfészek is az élettartam végéhez közelednek. A munkaerő-különbség nagy, mert egy szerelvény cseréjével elkerülhető, hogy lenyomják a régi héjat és rányomják az újat.
Csak héj csere
- Alacsonyabb alkatrészköltség
- 4-6 óra bontási és préselési munka
- Második lebontási kockázat, ha a csapágyak elkoptak
Komplett nyomógörgő-szerelvény
- Magasabb alkatrészköltség
- 1-2 óra cseremunka
- Egyetlen karbantartási ablak ismert végállapottal
A 24/7-es sor általában az összeszerelést választja. Az extra alkatrész költsége kisebb, mint az elkerült állásidő első órájának értéke.
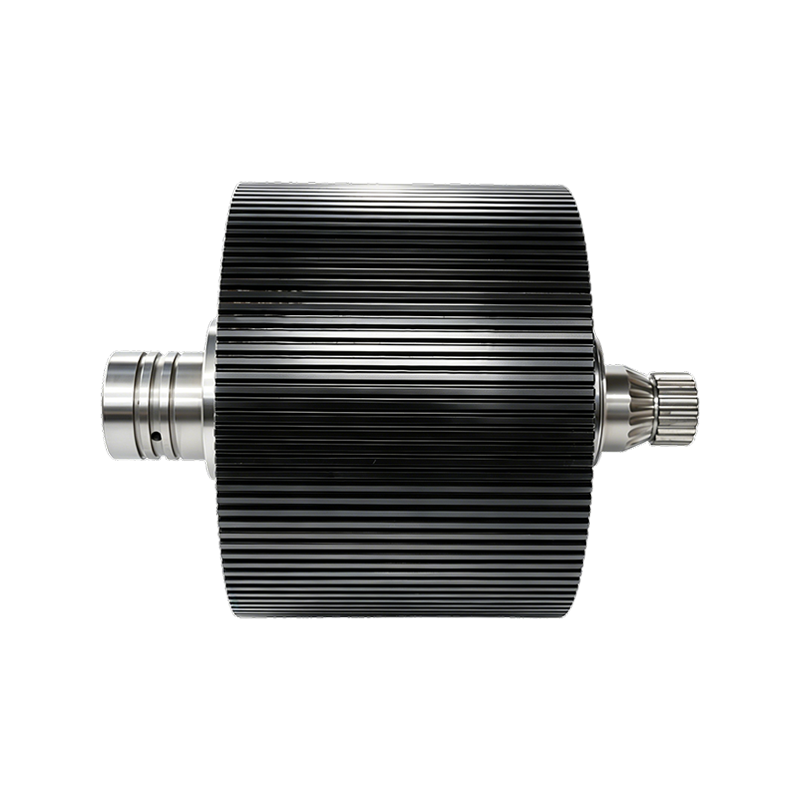
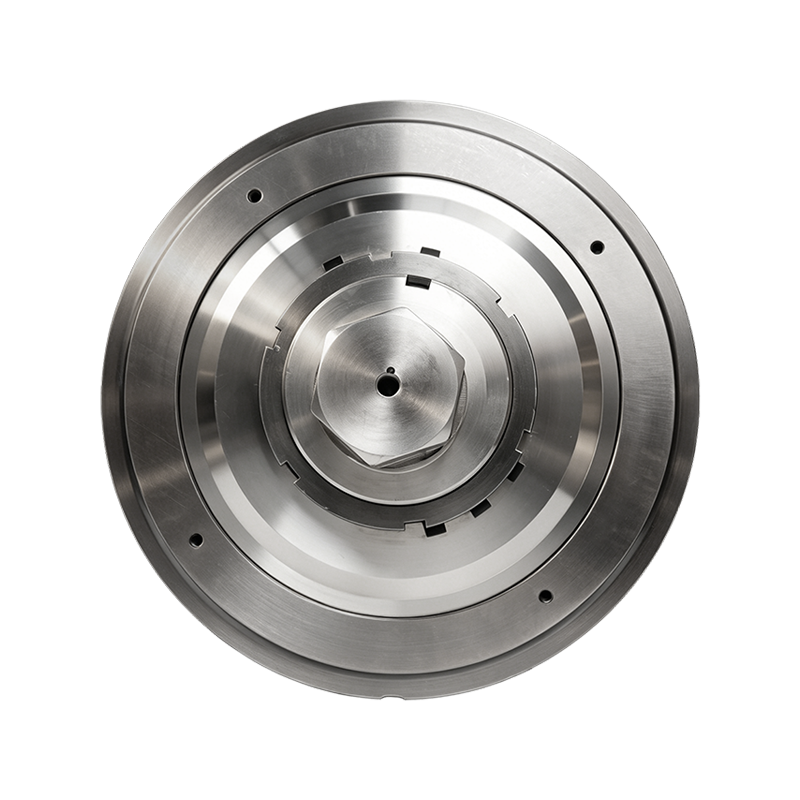
 Komplett pelletmalom görgős héjszerelvény csapágyakkal és tengellyel Ez a szerelvény egyetlen egységben köti össze a görgőhéjat, a csapágyakat, a tengelyt és a tömítési rendszert, leegyszerűsítve a cserét és csökkentve a folyamatos pelletgyártási műveletek leállási idejét. Termék megtekintése →
Pellet Mill Pressure Roller GYIK
Ezeket a kérdéseket teszik fel leggyakrabban a karbantartó vásárlók, amikor pelletgyár nyomóhenger alkatrészeket rendelnek.
Milyen gyakran kell cserélni a pelletgyár nyomóhengerét?
A takarmányszervizben egy megfelelően összeillesztett héj nagyjából 1000-2400 órát bír ki. Az alsó vége felé koptató kérgű favonalak, felső vége felé tiszta kukorica-szója adagok futnak. Minden tervezett megállásnál ellenőrizze, és cserélje ki, ha a héj átmérője 1,5-2 mm-t vesztett, vagy kipattogzás látható.
Mekkora a megfelelő távolság a görgő és a szerszám között egy pelletgyár nyomóhengeren?
Állítsa be úgy a görgőt, hogy alig érintse a szerszámot, majd húzza vissza 0,1-0,3 mm-rel. Álló szerszámmal ellenőrizze az érintkezési jelet a héj teljes szélességében. A laza görgő megcsúszik és felmelegszik; egy szűk görgő lapos foltok és repedések.
Egy kopott pelletgyár nyomógörgő héja megkeményíthető és újra felhasználható?
A kemény felületű nagy lapos szerszámhengerek alkalmanként praktikusak, de gyűrűs matricahéjakon ez ritkán kifizetődő. A hegesztési hő torzítja a héjprofilt, és a fedőréteg vastagsága nem tudja tartani az egyenletes nyomáshoz szükséges 0,1 mm-es tűrést. Egy új 40Cr vagy 20CrMnTi héj kevesebbe kerül, mint az utómunkálás plusz az állásidő.
Milyen keménységű legyen a nyomóhenger héja a takarmánypellethez képest a fapellethez képest?
A takarmány cefre olajos, de kevésbé koptató, mint a fa. A legtöbb takarmányadag jól fut 52-56 HRC 40 Cr-ban. A szilícium-dioxidban gazdag kérget és szemcsét hordozó fapelletek előnyben részesítik az 58-62 HRC felületeket 20CrMnTi vagy GCr15/100Cr6 anyagból. 45 HRC alatt az élettartam mindkét alkalmazásban meredeken csökken.
Vegye fel a kapcsolatot
Kövess minket
Gyors linkek
Lépjen kapcsolatba velünk
Email : ysf@jindingsheng.com.cn
Address : No. 19, Qiucun Town Industrial Concentration Zone, Guangde City, Xuancheng City, Anhui tartomány