Iparági hírek
Pelletgép alkatrészei: Görgőhéjak, szerelvények és alkatrészek kiválasztása a maximális üzemidő érdekében
Egy vietnámi takarmánygyár hat órányi termelést veszített, amikor egy hengerhéj megrepedt a csavar ellenfuratánál, és a brókertől rendelt cserealkatrész furattűrése más volt, mint az eredeti. A javítás 3200 USD-ba került légi szállításban és túlórában, ami körülbelül a héj számlaértékének tizenkétszerese. A legtöbb pelletüzem leállása ugyanazt a sorrendet követi: kopáshiba, rossz specifikáció és a telepítés során észlelt eltérés.
Ez az útmutató a pelletgép alkatrészek amelyek ténylegesen meghatározzák a malom üzemidejét: hengerhéjak, nyomógörgő-szerelvények, excenter tengelyek és belső alkatrészek. Elmagyarázza, hogyan kell megadni őket, hogy a csere az első alkalommal illeszkedjen, kiszámíthatóan kopjon, és normál terhelés mellett ne hibásodjon meg korán.
Melyik pelletgép alkatrészei hibáznak először?
A hengerhéjak és a gyűrűs matricák okozzák a kopással összefüggő leállások többségét a gyűrűs szerszámmal rendelkező pelletgyárakban. Normál üzemben a héj nagyjából 100-150 MPa érintkezési nyomás alatt préseli be a nyersanyagot a szerszámfuratokba, így a héj felülete az első rész, amely elveszíti profilját.
A meghibásodási sorrend egy tipikus malomban megjósolható:
- A hengerhéj felületének kopása, leválása vagy repedése a munkafelületen
- A gyűrűs szerszám lyukának megnagyobbodása és eróziója a matrica felületén
- Az excentrikus tengelycsapágy ülés kopása szennyeződés vagy elveszett előfeszítés miatt
- Belső alkatrészek meghibásodása, például deformálódott távtartók és szivárgó olajhevederek
Mivel a sorrend megjósolható, az ütemezett karbantartás a héjra és a szerszámra koncentrál. A váratlan leállások szinte mindig olyan alkatrészre vezethetők vissza, amelyet túl későn vizsgáltak meg, vagy rosszul adták meg.
Hengerhéj anyagai: igazítsa keménységét a működési körülményeihez
A felületi keménység az egyedüli legjobb előrejelzője a hengerhéj élettartamának, de a mag szívóssága nélküli keménység olyan rideg alkatrészt eredményez, amely ütés hatására megreped. A helyes választás egyensúlyba hozza a kemény munkafelületet az ütéseket elnyelő maggal.
Négy acélminőség fedi le a cserepiac nagy részét: 40 Kr, 20CrMnTi, GCr15/100Cr6 és 60Si2Mn. Különböznek a keménység kialakulásának módjában, akár az átkeményedésben, akár a karburálásban, és ez a különbség a kopási arányt és a meghibásodási módot egyaránt érinti.
| Acél minőség | Felületi keménység | Eset és alapvető viselkedés | A legalkalmasabb |
| 40 Cr (AISI 5140) | 28-34 HRC | Keménysége révén egységes, szívós mag | Általános takarmánypellet, közepes kibocsátású |
| 20CrMnTi | 58-62 HRC | Kemény karburált ház, szívós, alacsony szén-dioxid-kibocsátású mag | Csiszoló biomassza és nagynyomású betáplálás |
| GCr15 / 100Cr6 | 58-63 HRC | Teljesen edzett, kisebb ütéstűrő képesség | Tiszta adagolóvezetékek, folyamatos nagy áteresztőképesség |
| 60Si2Mn | 40-46 HRC | Rugós szívósság, nagy kifáradási szilárdság | Sokkoló terhelések és szakaszos működés |
Tipikus felületi keménység az ajánlott hőkezelés után, HRC-ben
A pelletüzemekből származó szabadföldi adatok 30-50 százalékos héj-élettartam-javulást mutatnak, ha 40 Cr-ról karburált minőségre váltanak koptató takarmányozási körülmények között. A javulás a tok mélységéből és a felületi keménységből származik.
A tok mélysége a munkafelület alatti mélység, ahol a keménység a minimálisan elfogadható szint felett marad. Karburizált 20CrMnTi héjak esetén a munkafelületen 1,5 mm-es minimális effektív mélységet adjon meg. Ez alatt a tok érintkezési nyomás hatására összeesik, és a héj plasztikus deformáció, nem pedig kopás következtében tönkremegy.
A kínálati kockázat valós ezen a piacon. Az olcsó, GCr15 címkével ellátott héjak néha meghiúsulnak a hordozható spektrométeres ellenőrzésen, mert nem tartalmaznak mérhető krómot. Kérje a malom tanúsítványát, és ellenőrizze a minőséget a beszerelés előtt, ne az idő előtti meghibásodás után.
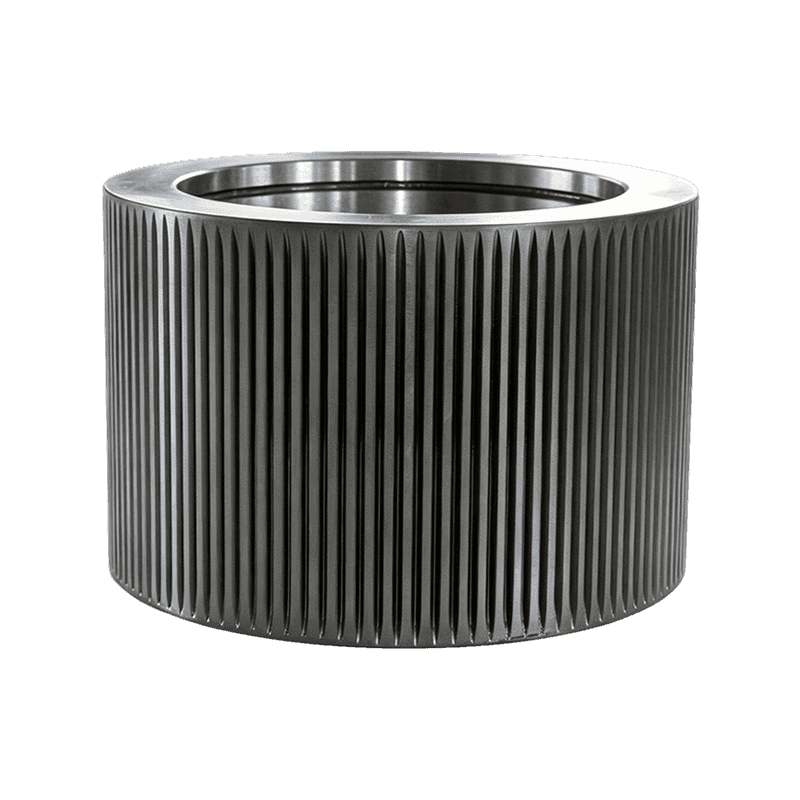
A folyamatosan működő tiszta adagolóvezetékek esetében a teljesen edzett csapágyacél héj, például a GCr15/100Cr6 biztosítja a leghosszabb intervallumot a változtatások között.
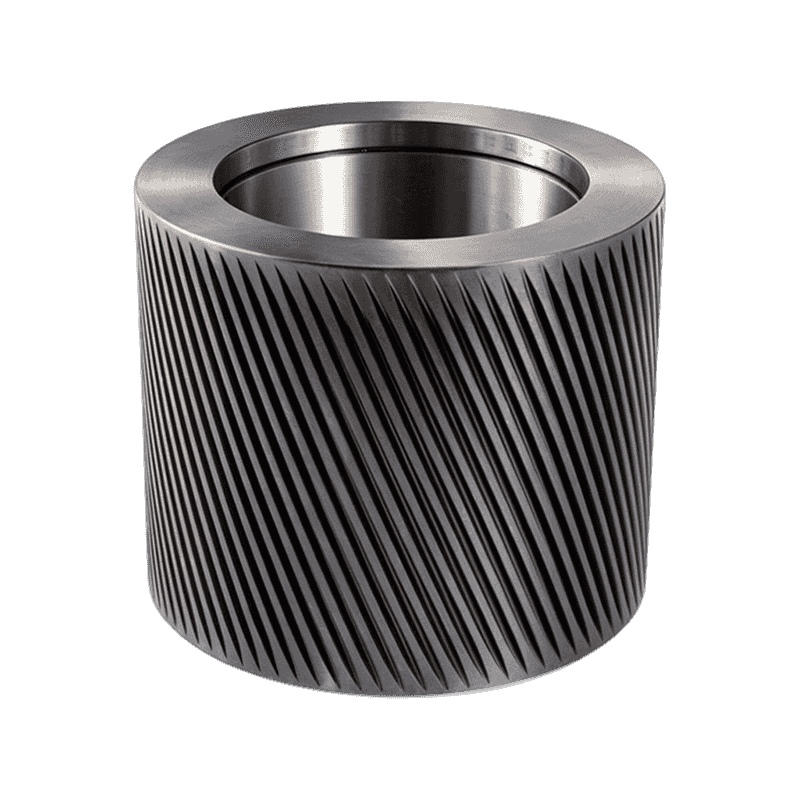
 GCr15/100Cr6 csapágyas acél pellet görgős héj Ez a teljesen edzett acél csapágyacél görgőház alkalmas a hosszú élettartamra törekvő folyamatos adagolóvezetékekhez. Foggeometriája befolyásolja az anyag harapását és a betáplálást, így megbízható választás a nagy terhelésű pelletálási körülmények között. Termék megtekintése →
Fogprofil: A leginkább figyelmen kívül hagyott pelletgép-alkatrész-specifikáció
A fog geometriája határozza meg, hogy a héj megfogja-e az anyagot, és behúzza-e a rési zónába. A megfelelő acélból készült, de nem megfelelő profilú héj megcsúszik, megfényesedik, és kiéhezteti a szerszámot.
Igazítsa a profilt a készítményhez, ne csak a géphez:
- A szabványos hullámos fogak a száraz, szabadon folyó, stabil nedvességtartalmú cefréhez illeszkednek
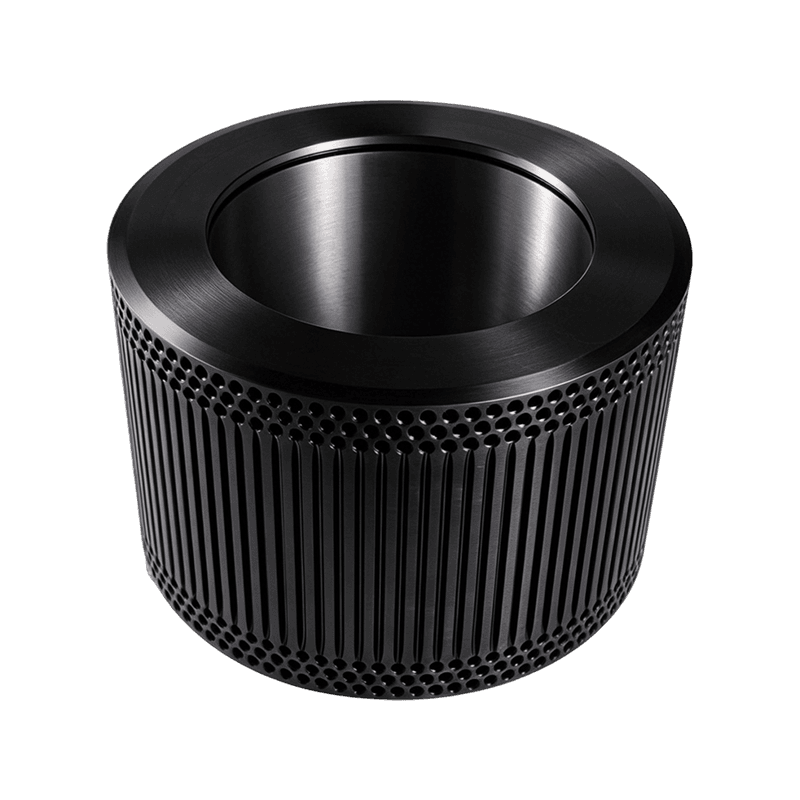
- Gödröcskés héjak javítják a tapadást a magas nedvességtartalmú és magas zsírtartalmú készítményeknél
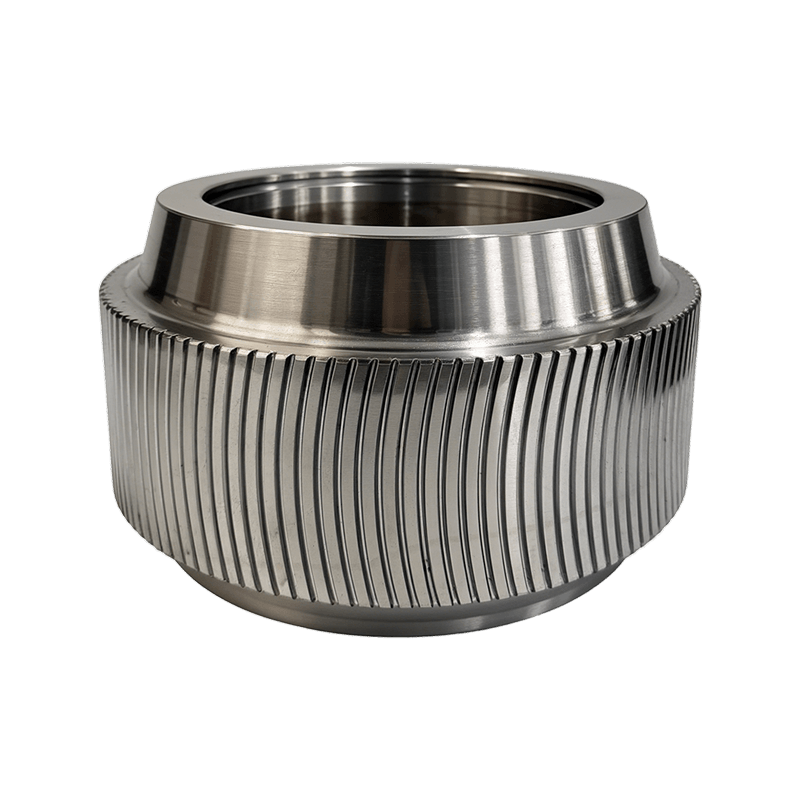
- Az ívelt fogú héjak ferde bemenetet használnak, amely agresszívebben harap a csúszós vagy olajos anyagba
A profil azt is befolyásolja, hogy a héj és a matrica hogyan öregszik együtt. Ha egy új héjat egy elhasználódott szerszámmal szemben futtatunk, a stressz egy kisebb érintkezési felületre koncentrálódik, és a növények teljesítménye általában 15-20 százalékkal csökken ilyen állapotban. Mérje meg a szerszám kopását, mielőtt ütemezi az átállást.
Mikor kell cserélni a teljes nyomógörgő egységet
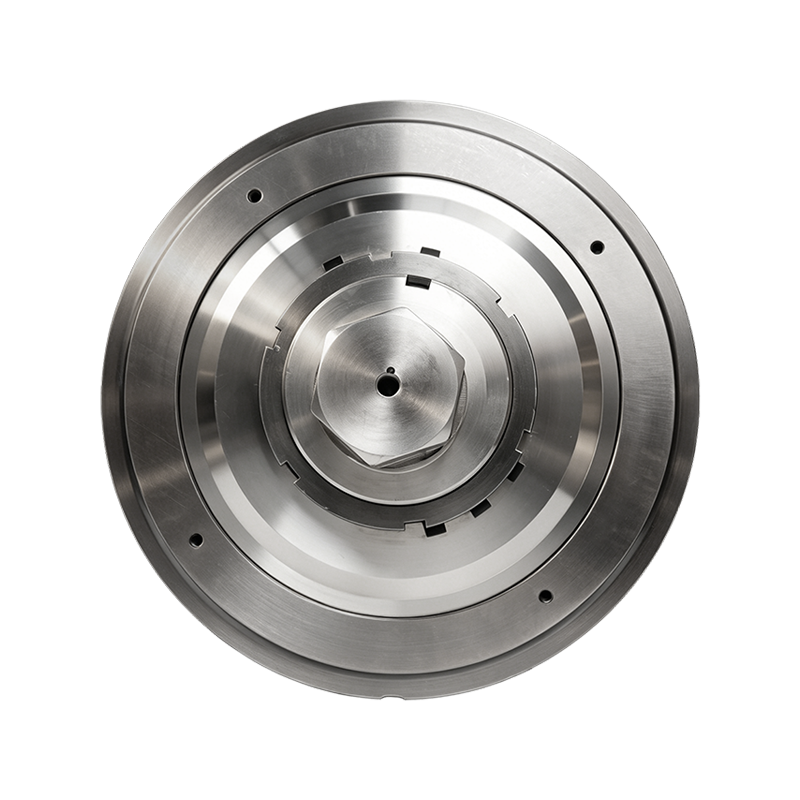
Cserélje ki a teljes nyomógörgő egységet, ha a csapágyak zajosak, a tömítések zsírt szivárognak, vagy a héj 1 mm-nél többet veszített fogprofiljából. A nyomógörgő egység az a teljes forgó egység, amely az anyagot a szerszámhoz nyomja: a görgőhéjat, a csapágykészletet, az olajtömítéseket, a távtartó hüvelyt és a rögzítő hardvert.
Megérteni, hogyan nyomógörgő-szerelvények készülnek, és hol kopnak egyértelművé teszi a helyettesítési döntést.
Csak héj csere
- Alacsonyabb alkatrészköltség cserénként
- Csapágyhúzást, ellenőrzést és újraszerelést igényel a malomban
- A tömítés sérülésének vagy az előfeszítési hibának a veszélye az összeszerelés során
- Hosszabb váltási idő futó vonalon
Teljes összeszerelés csere
- Előre szerelve, hozzáillő csapágyhézaggal és előfeszítéssel
- Rövidebb tervezett megállás, mert nincs helyszíni préselési munka
- Következetes tűrés a héj, a tengely és a tömítés között
- Magasabb előzetes költség, általában egy elkerült meghibásodás során megtérül
A hét minden napján, 24 órájában működő üzemek következetesen teljes szerelvényeket választanak a tervezett leállásokhoz. Kisebb malmok esetében, ahol rendelkezésre áll munkaerő és a tűrés ellenőrizhető, a csak héjas csere költséghatékony marad.
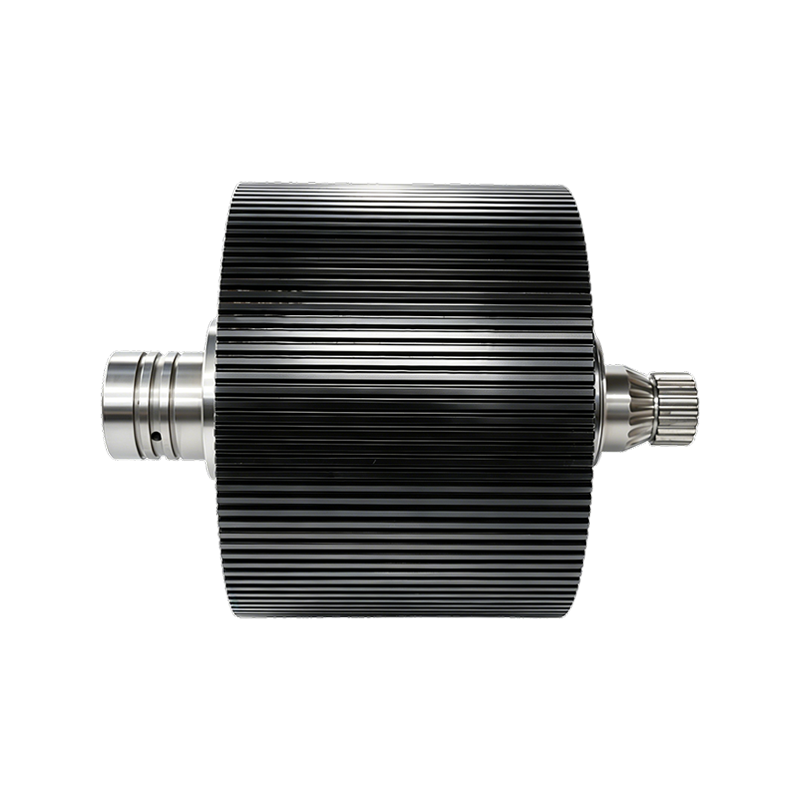
 Nagy termelékenységű gyűrűs vágógörgős héjszerelvény Komplett szerelvény ötvözött acél héjjal, kúpgörgős csapágyakkal és tömítőrendszerrel a hét minden napján, 24 órában működő üzemekhez. Pontos távolságot tart fenn a henger és a szerszám között, javítja az anyag tapadását, és csökkenti az állásidőt a tervezett karbantartási leállások során. Termék megtekintése →
Excentrikus tengelyek és belső alkatrészek: kis alkatrészek, nagy meghibásodások
Az excentrikus tengely meghibásodását ritkán maga a tengely okozza; általában a karbantartás során kihagyott tömítésnél, távtartónál vagy csapágytömszelencénél jelentkező kenési vagy beállítási hibaként kezdődik.
Az excenter tengely forog, hogy a görgőt a szerszám felé vagy attól távolabb mozgassa, beállítva a rést. Amikor a csapágyülés kopik, a szabályozott rés oválissá válik, a kimenet leesik, és a görgőhéj kopogni kezd. A tengelyeket általában 45-ös acélból szállítják szabványos használathoz, 40Cr-os acélból a nagyobb szilárdságért, vagy 42CrMo-ból a nagy nyomatékú gépekhez, amelyek csiszolóanyagokat használnak.
A belső alkatrészek még kevesebb figyelmet kapnak, és ugyanolyan kiszámíthatóan meghibásodnak:
- A csapágytömszelencék végburkolatai megtartják a zsírt és távol tartják a szennyeződéseket
- Az olajrögzítők és terelőlapok a kenőanyagot a csapágygyűrű felé irányítják
- A precíziós távtartók és távtartó gyűrűk beállítják a megfelelő csapágy előfeszítést
A deformált távtartó tönkreteszi a csapágy előfeszítését, és az előfeszítés nélkül futó csapágy órákon belül meghibásodhat. Belső alkatrészek rendelésekor ellenőrizze a szélességtűrést; az eredetitől 0,1 mm-rel eltérő távtartó a teljes terhelési utat megváltoztatja.
 42CrMo ötvözött acél excenter tengely Precíziósan kovácsolt és hőkezelt 42CrMo tengely pelletgyárakhoz. Méretpontossága és felületi minősége védi a csapágy előfeszítését és beállítását, amelyek kritikusak a belső alkatrészek karbantartás során történő cseréjénél. Termék megtekintése →
Szállítói ellenőrzőlista: Alkatrészgyártó ellenőrzése
Értékelje a szállító folyamatát, ne csak az árat. A legtovább illeszkedő és leghosszabb élettartamú alkatrészek olyan gyártóktól származnak, akik egy helyen szabályozzák az anyagokat, a hőkezelést és a végső méreteket.
Használja ezt az ellenőrző listát minden új forráshoz:
- Kérjen malom tanúsítványt a hőszámmal és a kémiai összetétellel minden tételhez
- Győződjön meg arról, hogy a keménységvizsgálatot a kész alkatrészeken végezték el, nem csak a tanúkuponon
- Ellenőrizze a furat-, kulcshorony- és koncentrikussági tűréseket az eredeti rajz vagy saját mérései alapján
- Kérdezzen a raktárkészletről és az átfutási időről; egy kéthetes légi sürgősségi rendelés többe kerülhet, mint maga az alkatrész
- Erősítse meg, hogy a garancia a dokumentált működési paraméterek melletti idő előtti kopásra vagy törésre vonatkozik
Az Anhui Jindingsheng Machinery Co., Ltd. 14 509 négyzetméteres guangdei létesítményében pelletgép-alkatrészeket gyárt, és szabályozza a nyersanyag áramlását, a kovácsolást, a precíziós megmunkálást és a hőkezelést. A cég egyablakos alkatrészszolgáltatásként szállít görgőhéjakat, nyomógörgő-szerelvényeket, excentertengelyeket és belső alkatrészeket, exportálva az Egyesült Államokba, Japánba, Dél-Koreába, Vietnamba, Franciaországba, Bangladesbe, Oroszországba, Indiába és a Fülöp-szigetekre.
GYIK: Pelletgép alkatrészek
Milyen gyakran kell cserélni a pelletgép görgőhéját?
A tipikus élettartam 800 óra csiszoló biomasszával és 1500 óra tiszta betápláló vezetékeken. A gyakorlati kiváltó tényező a fogprofil elvesztése; ha a fogmagasság körülbelül egyharmadával csökken, cserélje ki a héjat, mielőtt repedések keletkeznének.
Mi a különbség a nyitott és zárt végű görgős héjak között?
A nyitott végű héj egy megmunkált hüvely, ahol a csapágy a vállhoz ül, és a tengely teljesen átmegy. A zárt végű héjnak van egy zárt vége, így a csapágy egy zsebben van rögzítve, és más a hőút a külső felülethez. Válassza ki a malom csapágyelrendezéséhez illő stílust.
Miért repednek meg a prémium görgőhéjak, mielőtt elhasználnának?
A prémium kagylók repedései általában hézagproblémákból, nem pedig acélminőségből erednek. A túlméretezett görgős tengely vagy az alulméretezett furat megszünteti az előfeszítést, a héj terhelés hatására meghajlik, és a kifáradási repedések a kulcshoronynál vagy a csavarfuratoknál keletkeznek. Telepítés előtt mérje meg a furatot és a tengelyt.
Mindig cseréljem ki a gyűrűbetétet, amikor cserélem a görgőhéjat?
Nem minden alkalommal, de meg kell mérni a kocka arcát. Ha a süllyesztési mélység megkétszereződött, vagy a matrica felületén legalább 0,5 mm-es radiális kopás látható, akkor a régi szerszámhoz egy új héj egyenetlen nyomást hoz létre, és lerövidíti az új alkatrész élettartamát.
Vegye fel a kapcsolatot
Kövess minket
Gyors linkek
Lépjen kapcsolatba velünk
Email : ysf@jindingsheng.com.cn
Address : No. 19, Qiucun Town Industrial Concentration Zone, Guangde City, Xuancheng City, Anhui tartomány