Iparági hírek
A pelletgyár cserealkatrészei: A hengerhéjak, matricák és tengelyek egymáshoz illesztése
A legtöbb pelletgyár a kemény úton fedezi fel a kopott szerszámot és hengerhéjat: a kilowattóránkénti teljesítmény csökken, a prés csapkodni kezd, és a pellet a széleken repedve jön ki. A kiváltó ok gyakran nem a gép; ez egy cserealkatrész, amelyet a megfelelő cikkszámmal, de nem megfelelő kohászattal vagy hézaggal választottak ki.
Kiválasztás pelletgyár cserealkatrészek egy karbantartási döntés éppúgy, mint egy vásárlási lépés. Ez dönti el, mennyi ideig tart egy gyűrűs matrica, mennyi energiát fogyaszt a prés, és egy tervezett megállás húsz percet vesz igénybe, vagy egy teljes műszakot.
A Ring Die és Roller Shell egy kopáspár, nem két cikkszám
A gyűrűs matricákat és a görgőhéjakat összeillesztett párként kell kezelni, mert az egyik alkatrész kopása megváltoztatja a másik érintkezési geometriáját. Ha új héjakat futtat egy régi szerszámmal szemben, a terhelés a szerszámlap magas pontjaira összpontosul, és letörheti a lyukak elülső éleit. Egy új, kopott héjú szerszám futtatása olyan polírozott felületet hagy maga után, amely nem harap, ami csúszást és túlzott finomságot okoz.
A gyakorlati karbantartó csapatok nyomon követik a két alkatrészt, és 0,1 mm és 0,4 mm közé állítják a sugárirányú rést, a rostos fapelleteknél a felső vég felé haladva. Ha ezt a hézagot nem lehet fenntartani a beállítócsavar ésszerű számú fordulatával, akkor nem az a kérdés, hogy kell-e alkatrészeket rendelni, hanem az, hogy a héj hogyan illeszkedik a szerszámfurathoz, a kulcshornyhoz, a csapközéppontokhoz és a présmodellhez. A szerszám összenyomási aránya azt is befolyásolja, hogy a hengereknek milyen agresszíven kell harapniuk, ezért a takarmányösszetétel megváltoztatása egyidejűleg a hengerhéjprofil felülvizsgálatát is kiváltja.
A cserealkatrész illesztése nem csak csavarbeállítás. Ez azt jelenti, hogy a keménységet, a munkahézagot és az anyagspecifikációt ugyanahhoz a működési ablakhoz kell igazítani, amelyre az eredeti alkatrészt tervezték.
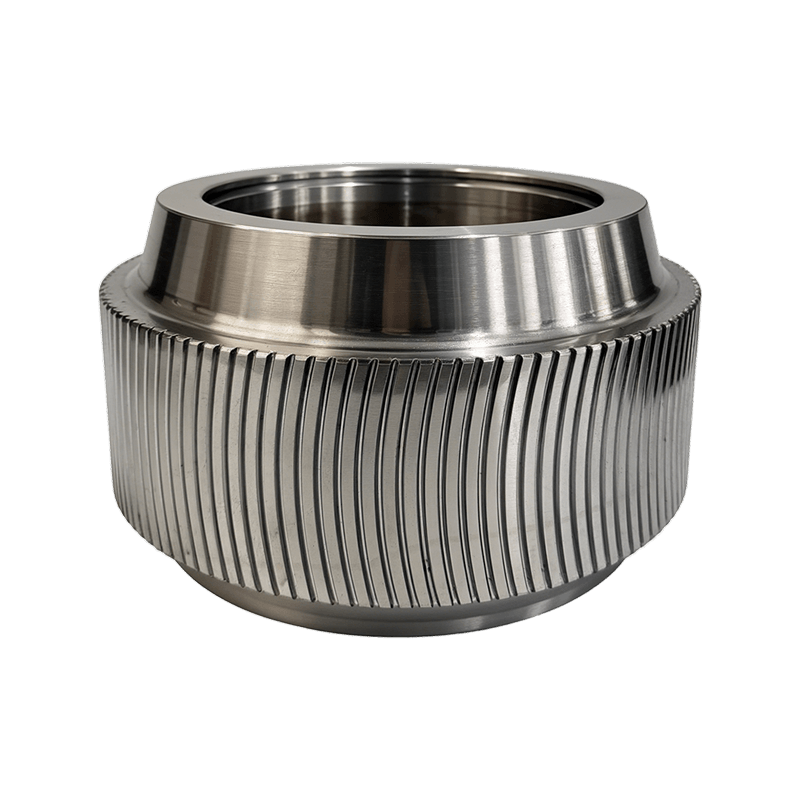
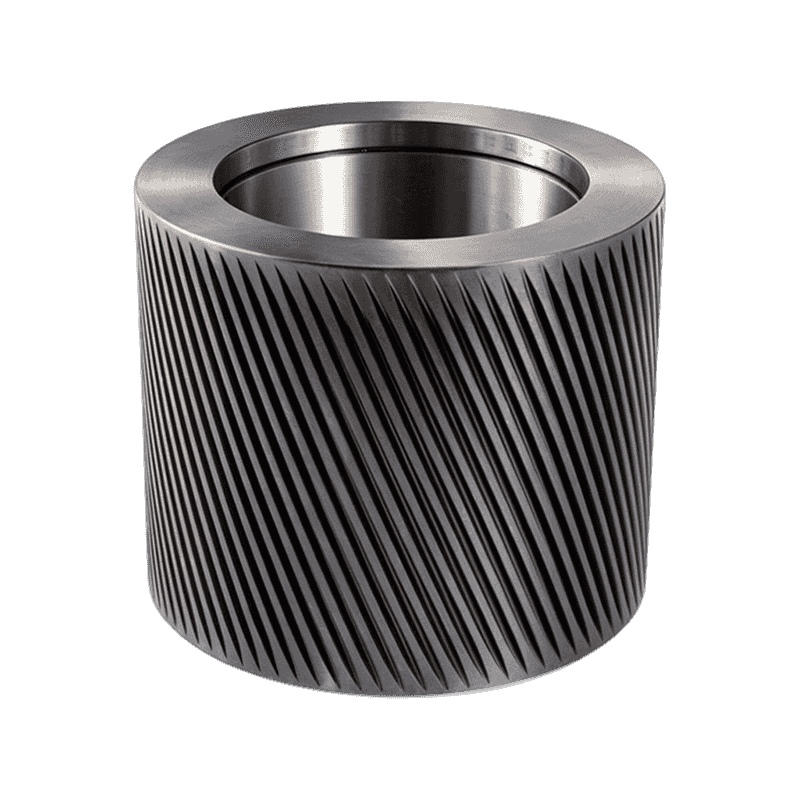
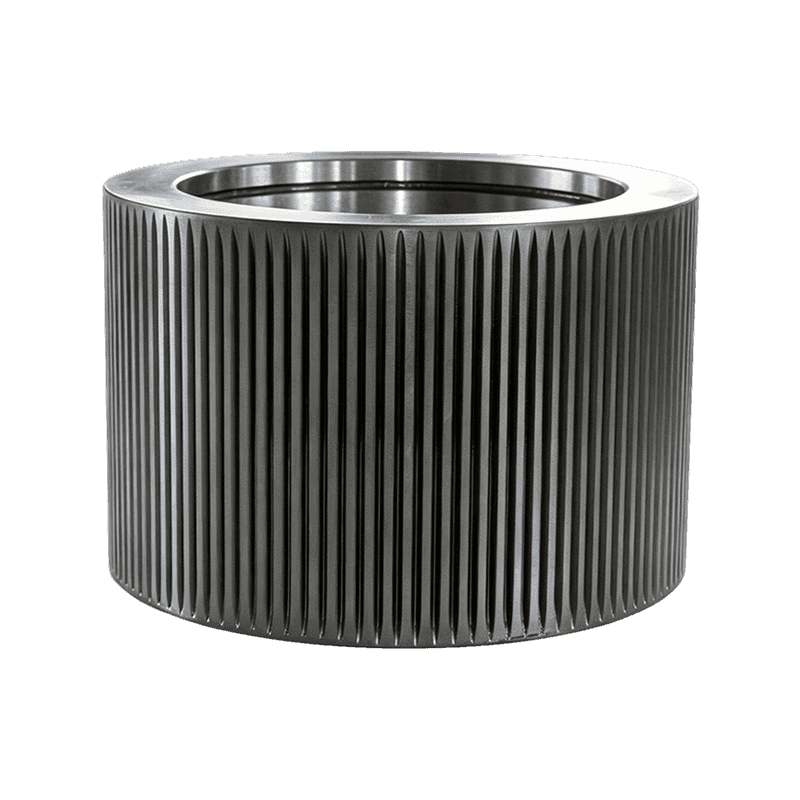
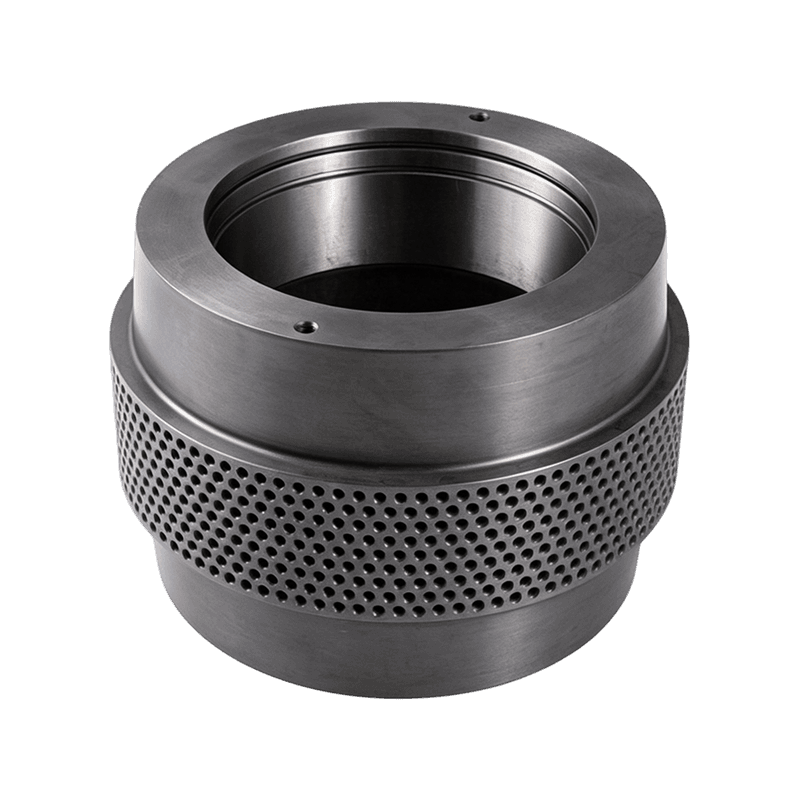 20CrMnTi ötvözött acél pellet görgős héj csiszolóanyag előtoláshoz Ezt a edzett 20CrMnTi hengerhéjat homokkal szennyezett takarmányokhoz ajánljuk, mivel a helyszíni összehasonlítások azt mutatják, hogy koptató körülmények között 30-45 százalékkal túléli a sima szénhéjakat. Termék megtekintése →
Illessze a hengerhéjacélt a takarmány koptatóterheléséhez
A hengerhéj kiválasztásakor nem a prés márkája, hanem az előtolás koptatóterhelése kell, hogy legyen a kiindulási pont. A szilícium-dioxid, a nedvesség és a rosttartalom határozza meg, hogy milyen gyorsan veszíti el a héj átmérőjét. Az észrevehető homokkal szennyezett cefre takarmányokon a keményített 20CrMnTi héjak állandóan 30-45 százalékkal túlélik a sima szénhéjakat a szántóföldi összehasonlításban. Alacsony kopású szemcseadagolásnál a kemény csapágyacél, például a GCr15 vagy a 100Cr6 biztosítja a leghosszabb teljes élettartamot, mert sima futófelületet tart fenn összenyomott állapotban.
Az Anhui Jindingsheng Machinery Co., Ltd.-nél a termékcsalád a teljes kopási lánc köré szerveződik: excentertengelyek, belső alkatrészek, görgőhéjak és nyomógörgő-szerelvények. Az anyagválasztást a rendszer specifikációként kezeli, nem katalógus-alapértelmezettként.
Relatív kopás-élettartam összehasonlítása abrazív adagolási körülmények között. A magasabb értékek hosszabb szervizintervallumot jeleznek, mielőtt a görgőhéj eléri kopási határát.
| Anyag | Keménységi profil | A legalkalmasabb | Kopás jellemző |
| 20CrMnTi | Tok edzett, kemény mag | Csiszoló cefrék, fakeverékek | Lassú egyenletes kopás, jó ütésállóság |
| GCr15 / 100Cr6 | Magas keménységű | Alacsony kopásállóságú gabona- és olajos magvak takarmányok | Hosszú élettartam, kisebb tolerancia a tramp fémekkel szemben |
| 60Si2Mn | Rugóacél, rugalmas | Nagy lökésszerű terhelések, nagy tonnatartalmú prések | Ellenáll a hirtelen terhelésváltozások hatására bekövetkező repedéseknek |
| 40 Kr | Ötvözött szerkezeti acél | Általános célú karbantartási szerepkörök | Kiegyensúlyozott kopás és költség a korai stádiumú növények számára |
| Ívelt fogú héj | Inkább profil, mint anyag | Alacsony térfogatsűrűségű takarmányok, rossz harapás | Javítja az anyagfelvételt és csökkenti a csúszást |
A leggyakoribb specifikációs hiba a szerszámnál keményebb héj rendelése. A keményebb héj a kopást a matrica felületére helyezi, és a gyűrűs matrica kétszer-háromszor többe kerül, mint a héj.
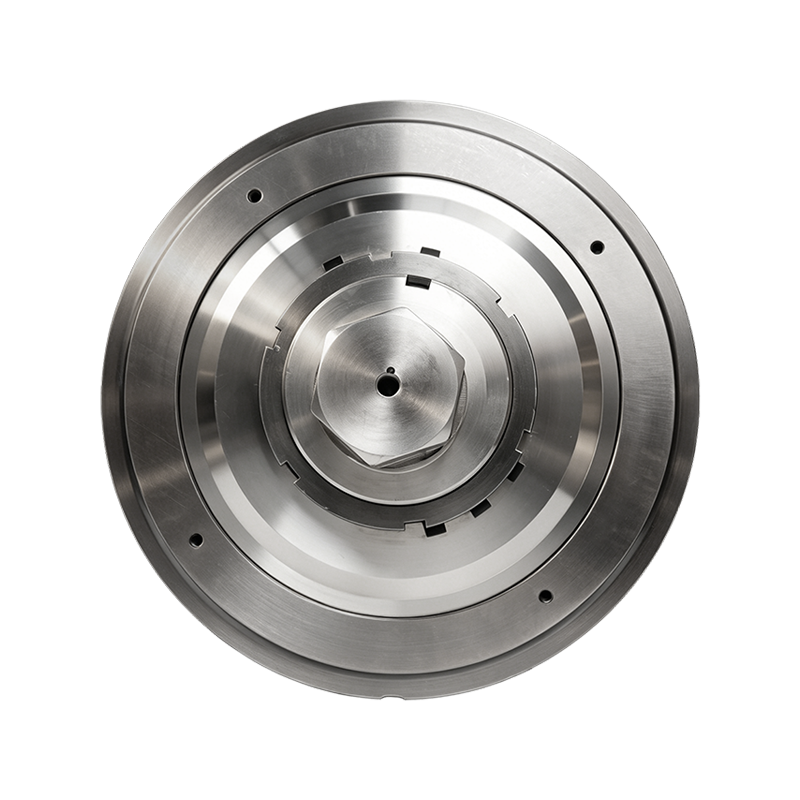
 Komplett gyűrűs vágóhenger héjszerelvény pelletgyártó üzemekhez Ez az összeállítás egyetlen csereegységként tartalmazza a héjat, a csapágyakat, a tengelyt és a tömítéseket, segít elkerülni az idő előtti kopást, ha a karbantartás során rejtett csapágy- vagy rögzítési problémák merülnek fel. Termék megtekintése →
Csak görgőhéj vagy teljes nyomógörgő-szerelvény?
Válasszon egyetlen héjat, ha a csapágyak és a rögzítőelemek épek; válasszon egy komplett nyomógörgő egységet, ha nem tudja ellenőrizni a rejtett részek állapotát. A tervezett karbantartási ütemterv szerint a héjakat gyakran kétszer cserélik, mielőtt a csapágykészlet elérné az üzemi határt. Ebben az esetben csak a héjat kell kicserélni. Ha megméri a csapágyjátékot, morgó hangot hall, vagy szennyeződést talál az olajhengeren, a döntés megváltozik.
Új héj felszerelése a sérült csapágyra polírozott, változó érintkezési mintázatot eredményez, amely gyorsan tönkreteszi az új alkatrészt. A teljes nyomógörgő-szerelvény eltávolítja ezt a kockázatot a héj, a tengelytartó, a tömítések és a megfelelő rögzítőelemek együttes cseréjével. A Jindingsheng egyetlen csereegységként tervezi az összeállítást, így a görgőhéj a présmodellhez megfelelő előre beállított geometriával érkezik.
- A csapágyzsír tiszta, a játék a határokon belül van
- A rögzítőcsapok és a tengelycsapok nem mutatnak bevágást
- A gyártási ütemterv extra bontási időt tesz lehetővé
- A csapágyzaj vagy az axiális játék már érzékelhető
- A tömítéseken, a végburkolatokon vagy az olajhevedereken kopásnyomok láthatók
- Az állásidő szűk, és az előre beállított távolságnak van értéke
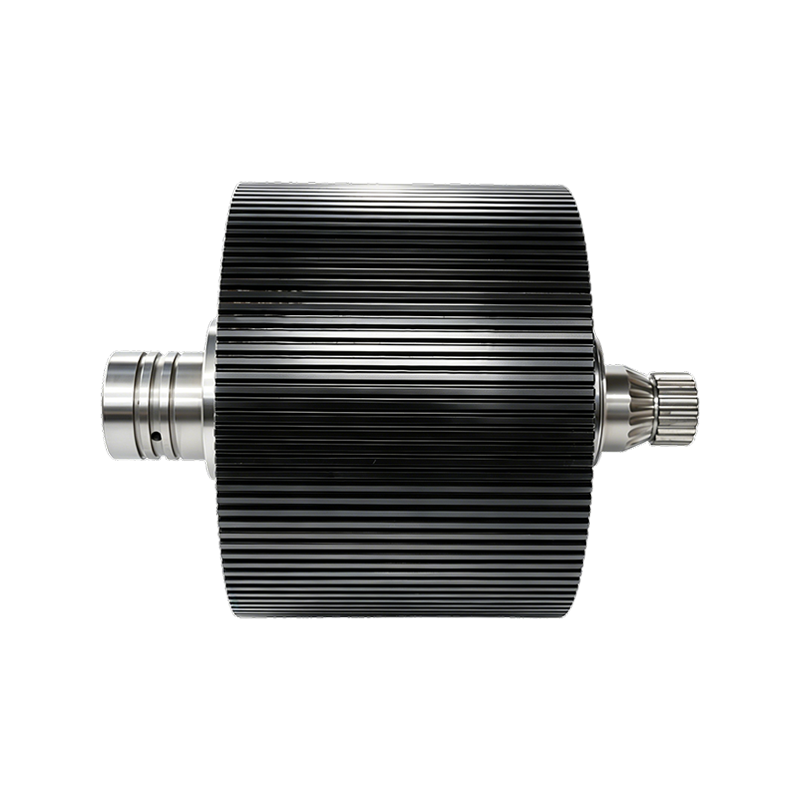
 42CrMo excenter tengely pelletprésgépekhez Precíziósan kovácsolt és hőkezelt excenter tengely, amely a forgó mozgást az anyagáramláshoz szükséges oszcillációvá alakítja, ami elengedhetetlen a görgőhéj megfelelő teljesítményének fenntartásához. Termék megtekintése →
Az excentrikus tengelyek és a belső alkatrészek továbbítják a kopóláncot
Egy elkopott excenter tengely vagy egy nem megfelelő méretű távtartó gyorsabban meghibásíthatja a vadonatúj héjat, mint a normál gyártás teljes szezonja. Az excentrikus tengelyeket, a csapágytömszelencék végburkolatait, az olajhevedereket és a precíziós távtartókat gyakran olcsó tartozékként kezelik, de mindegyiknek sajátos mechanikai feladata van. A tengely a forgó mozgást rezgéssé alakítja át, amely az anyagot a szerszámon keresztül hajtja át. Az olajhenger a kenést a csapágyba irányítja, a távtartó pedig meghatározza a görgőhéj pontos oldalirányú helyzetét.
A 0,05 mm-es eltérés a tengelycsap kopásában elegendő a csapágy terheléseloszlásának megváltoztatásához, és ez egyenetlen héjkopásként jelenik meg a szerszám homlokfelületén. A Jindingsheng excenteres tengelyeket kínál 45 acélból, 40 Cr és 42 CrMo-ból, így a csere megfelelhet az eredeti terhelési feltételezésnek, nem pedig a legolcsóbb opcióra.
- Távolítsa el a hengerhéjat, és mérje meg a maradék falvastagságot.
- Forgassa el az excenter tengelyt kézzel, és érezze, nem szabályos-e a húzás.
- Vizsgálja meg a csapágy tömszelence végburkolatát és az olajhengereket, hogy nincsenek-e érintkezési nyomok.
- Hasonlítsa össze a tengelycsap méreteit az új alkatrész specifikációjával.
- A héj és a szerszám közötti radiális rést az összeszerelés után állítsa be, ne előtte.
A tiszta zsírminta nem az egészséges csapágy bizonyítéka. A görgős héj kopási mintája először meséli el a történetet.
Ütemezze be a cseremunkát a hézagmérésekre, ne a naptárra
A csere legmegbízhatóbb kiváltó oka a szerszám és a henger közötti hézag mért növekedése és a héj falvastagságának csökkenése, nem pedig az óraszámláló. A naptárak hasznosak emlékeztetőkként, de a gyártási terhelés és a nyersanyag kopása túlságosan eltérő ahhoz, hogy ez legyen az egyetlen vezérlő. Egy közepes méretű, két műszakban működő gyűrűs présnél 200 üzemóránként ellenőrizze a henger és a szerszám közötti hézagot.
Cserélje ki a hengerhéjat, ha a külső átmérő 2,5-3,0 mm-rel elkopott az új mérethez képest, vagy hamarabb, ha a profil elveszti a harapását. Ez az ütemterv kiszámítható eredményeket ad anélkül, hogy túl korán megváltoztatná a halakat. A folyamatos, nagy űrtartalmú műszakokat futtató préseknél a nagy teherbírású görgős szerelvények érdemelnek figyelmet, mert nagyobb támasztófelületük ugyanazt a terhelést nagyobb érintkezési felületre osztja szét.
| Tünet | Valószínű oka | Ellenőrizendő vagy cserélendő alkatrész |
| Vékony pellet és stancolt arcüvegezés | Túl széles a görgő-alakú rés | Görgőhéj, excenter tengely kopás |
| A héj polírozott, de nem harapós | Rossz fogprofil a táphoz | Ívelt fogú görgőhéj |
| Csapágy túlmelegedés | Leragadt vagy száraz olajszivacs | Olajszár, csapágytömszelence végfedél |
| Fémes kopogás betöltött présen | Túl nagy a csapágyjáték vagy elgörbült tengely | Nyomógörgő egység, excenter tengely |
| Egyenetlen kopás a héj szélességében | Kopott távtartó gyűrű vagy rosszul beállított tengely | Precíziós távtartó, excenter tengely |
Kövesse nyomon az átmérőt, ne csak az órákat. Az a héj, amely 200 óra alatt 0,1 mm-t veszít, normálisan kopik. Az ugyanebben az időszakban 0,4 mm-t vesztett héj egy szennyezett csapágyra vagy egy túl szorosan rögzített résre mutat.
Sourcing Pelletgyár cserealkatrészei A kohászati kontroll elvesztése nélkül
A cserealkatrészek kereskedelmi kockázata nem az egységár; ez ellenőrizetlen kohászati és méretváltoztatás a tételek között. A pelletgyár cserealkatrészeit tételekben gyártják, és minden tétel a nyersanyagtól, a hőkezeléstől és a megmunkálási tűrésektől függ. Az olcsónak tűnő árajánlat csak akkor olcsó, ha a keménységi jelentés és a mérettanúsítvány megegyezik a megállapodás szerinti minőséggel.
- Minden számlán kérje az anyagminőséget és a hőszámot.
- Kérjen keménységi jelentést a hengerhéjakhoz és tengelyekhez, ne csak vegyi bizonyítványt.
- Ellenőrizze, hogy a tűréseket az új alkatrész méreténél vagy a kopáshatárnál tartják-e be.
- Adja meg a tengeri fuvarozás csomagolási és nedvességvédelmi követelményeit.
- Ellenőrizze az alkatrész-katalógust a présmodellhez és a szerszám külső átmérőjéhez.
Rendeljen ugyanazzal a dokumentációval, amelyet egy OEM-től elvár: anyagminőség, keménységi tartomány, méretjelentés és tétel nyomon követhetősége. Az a szállító, aki nem tud hőkezelési nyilvántartást készíteni, nem tudja garantálni a kopás élettartamát.
Pelletgyár cserealkatrészei: Gyakori beszerzési kérdések a karbantartó csapatoktól
Milyen gyakran kell cserélni a hengerhéjakat egy takarmánypelletgyárban?
A csiszolóanyagos takarmányozási alkalmazásoknál a legtöbb üzem 800–1200 üzemóránként cseréli a hengerhéjat. Alacsony kopású adagolási alkalmazásoknál az intervallumok meghaladhatják a 2000 órát. Használja a 200 órás hézagellenőrzést elsődleges kioldóként, és cserélje ki a héjat, ha annak külső átmérője 2,5-3,0 mm-t veszített.
Cseréljem ki a teljes nyomógörgő egységet vagy csak a görgőhéjat?
Csak a héjat cserélje ki, ha a csapágyak, a tengelycsapok és a végburkolatok a tűréshatáron belül vannak. Cserélje ki a teljes szerelvényt, ha meg tudja mérni a csapágyjátékot, hallani a zajt, vagy látni az olajhengeren. Az extra előzetes költség alacsonyabb, mint egy második lebontás költsége.
Miért hibásodik meg néha egy új hengerhéj, mielőtt a régi matrica elkopna?
Egy új héj korán meghibásodhat, ha a radiális hézag túl szorosra van állítva, ha a héj anyaga túl kemény a szerszám homlokfelületéhez képest, vagy ha az excentertengely és a csapágyak rezgést adnak át a héjba. Minden összeszerelés után ellenőrizze a hézagot, és rendelés előtt hasonlítsa össze a héj keménységét a szerszám keménységével.
Milyen információkat kell küldenem cserealkatrészek megrendelése előtt?
Küldje el a prés márkáját és modelljét, a szerszám külső átmérőjét, a görgőhéj szélességét, a rögzítőcsapok középpontját, a tengelycsap méreteit és az aktuális héj anyagát. Ha lehetséges, csatoljon fényképeket a kopott részről és a csapágyházról. Ez csökkenti a gyártási évek során újratervezett régebbi gépek által okozott eltérések esélyét.
Vegye fel a kapcsolatot
Kövess minket
Gyors linkek
Lépjen kapcsolatba velünk
Email : ysf@jindingsheng.com.cn
Address : No. 19, Qiucun Town Industrial Concentration Zone, Guangde City, Xuancheng City, Anhui tartomány